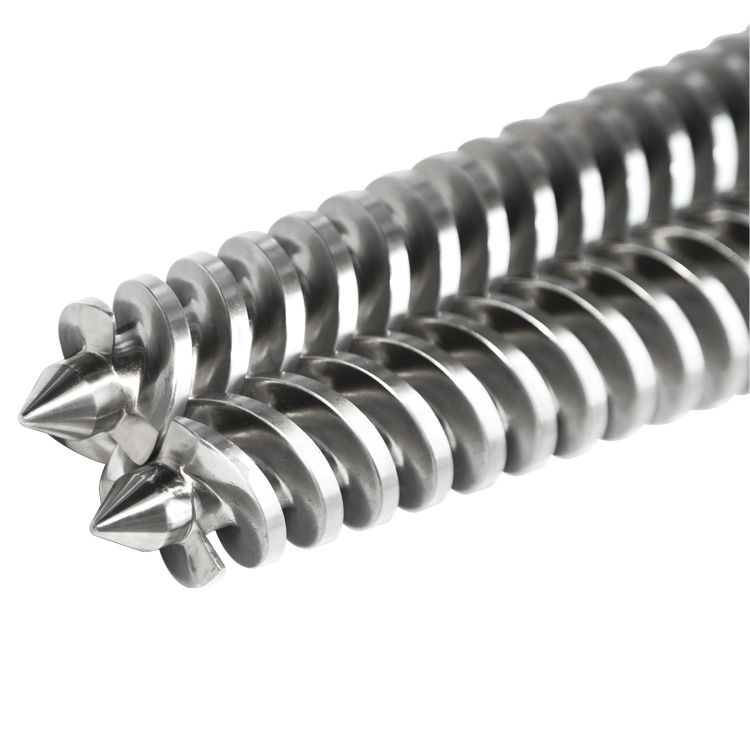
Конусен двоен винт комбинира два заострени, зацепващи се винта със съвпадащи заострени отвори. Геометрията идентифицира системата; смолата, пълнителят, сплавта и дълбочината на износващия се слой определят колко дълго ще задържи тази геометрия.

Това определение звучи просто, докато купувачът не трябва да замени инсталиран комплект. Една снимка може да показва конус, но да скрие шлица. Табелката с наименование може да даде модел, но не и ревизията на чертежа. Стар винт може да запази задвижващата връзка, докато работният му диаметър вече е износен. Прегледът за замяна трябва да реши кои доказателства все още описват оригиналната част.
Какво описва коничният?
Коничният описва геометрията на обработващата двойка. Всеки винт става по-голям към края на задвижването и двата съответстващи отвора на цевта правят същото. Това се различава от комплекта с паралелен двоен винт, където номиналният диаметър и разстоянието между валовете остават постоянни през работната секция.
Конусът се променя повече от външния силует. Диаметрите на полета, диаметрите на корена, обвивката на отвора и връзката винт-винт варират по протежение на оста. Следователно заместващият чертеж се нуждае от аксиални местоположения. Диаметър, написан без разстоянието му от определена еталонна повърхност, е непълен.
Conical не идентифицира един универсален процес. Настоящата конична гама на Milacron е насочена към PVC и CPVC тръби и профили. KraussMaffei изброява конусовидни машини в рамките на своята насрещно въртяща се PVC гама. EJS също публикува конични хардуерни страници заPVC тръба, пластмасов профилипанел или дъскаоборудване. Този етикет на приложението помага да започнете прегледа, но не установява действителния профил на винта или спецификацията на материала във вашата машина.
Как да идентифицирате коничен хардуер, без да гадаете
Започнете с наблюдения, които снимка или съществуващ запис могат да подкрепят. Съхранявайте всяко наблюдение отделно от заключението. Това предотвратява търговски етикет, код на модел или старо описание на покупка да се превърнат в по-силно доказателство, отколкото са.
| Имате доказателства | Какво може да поддържа | Това, което не може да уреди |
|---|---|---|
| Пълен страничен изглед на двата винта | Видим конус, цялостна подредба, очевидни леви и десни разлики | Оригинални неносени диаметри, вътрешни размери на цилиндъра, шлицово прилягане |
| Снимки на двата края на винта | Форма на върха, форма на задвижващия край, относителна ориентация | Форма на зъбите, дължина на зацепване, концентричност или допуски |
| Табела на машината | Производител, модел, сериен номер и понякога семейство размери | Дали процесният блок или скоростната кутия са били модифицирани по-късно |
| Стара поръчка за покупка | Предишна терминология на доставчика и поръчано описание | Дали доставената част съответства на текущо инсталираната част |
| Одобрен чертеж на машина или част | Референтна геометрия, размери, интерфейси и ревизия | Текущо състояние на износване или недокументирани промени на място |
| Свалени, почистени части | Физически интерфейси, видим модел на износване и измерими характеристики за оцеляване | Размери, които са изтрити от износване, ремонт или деформация |
Снимайте двойката, преди да разделите записа
Задайте прости идентификатори като винт A и винт B, преди да създадете близки планове. Маркирайте края на задвижването и края на разтоварването в комплекта снимки. Посочвайте посоката на гледане винаги, когато записвате "наляво", "надясно", "по часовниковата стрелка" или "обратно на часовниковата стрелка". Тези думи са двусмислени без гледна точка.
Полезен комплект снимки включва пълната двойка заедно, всяка задвижваща връзка, всеки изпускателен накрайник, захранващ отвор, отвори на цевта, нагревателни или охлаждащи връзки, изпускателен фланец и монтажен край на скоростната кутия. Поставете идентификационна карта в рамката с модела на машината и ориентацията на снимката. Линийката в една снимка осигурява мащаб, но не замества калибрираната проверка на размерите.
Защо винтовете и цевта образуват една съвпадаща система
Двата винта не работят като изолирани валове. Техните полети заемат обща, променяща се обвивка вътре в заострените отвори. Във всяка аксиална станция са важни четири взаимовръзки: геометрията на всеки винт, връзката между винтовете, връзката между всеки винт и неговия отвор и връзката между цялата технологична единица и скоростната кутия.

Ето защо доставчикът трябва да прегледа заедно винтовете, цевта и интерфейсите на задвижването, дори когато купувачът планира да смени само един компонент. Прегледът не означава автоматично, че всеки компонент трябва да бъде заменен. Това означава, че решението за обхват трябва да отчита частите, които контролират прилягането и взаимодействието.
Запишете двойката като двойка. Запазете идентичността на A и B чрез измерване, преглед на чертежите, опаковане и инсталиране. Ако съществуващ чертеж етикетира винтовете по различен начин, запазете етикетите на чертежа и добавете етикетите на вашите полета като кръстосани препратки, вместо тихо да ги преименувате.
Кои материали и обработки изброява EJS?
ТекущатаСтраница с двоен коничен винт EJSизброява осем групи материали за този продукт: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 и SKD11. Той също така изброява три строителни маршрута: азотиране на цялото тяло; биметална сплав на секцията за екструдиране, последвана от азотиране на цялото тяло; и подплата SKD61 или SKD11.
Този списък не е меню за избор на всеки метал. Основната стомана носи товара и осигурява обработваемото тяло. Работната повърхност се справя с полимера, пълнителя и корозивните странични продукти. Следователно заявката за материал трябва да идентифицира и двете части на конструкцията: основна стомана плюс азотиране, наваряване или облицовка на отвора.
| Маршрут, включен в EJS | Какво има на работната повърхност | Необходима информация преди избора |
|---|---|---|
| Цяло тяло азотирано | Корпус от дифузен нитрид в избраната стомана | Смола, пълнител, повторно смилане, пакет стабилизатор, температура на процеса и съществуваща история на износване |
| Биметален винт плюс азотиране | PTA-заварена сплав върху работната зона на винта, с азотиране върху останалото тяло | Независимо дали абразията, корозията или и двете са причина за повредата |
| Биметална цев | Центробежно отлята облицовка от сплав върху повърхността на отвора | Химия на съединението, натоварване на пълнителя, геометрия на отвора и налична секция на стената |
| Подплата SKD61 или SKD11 | Втулка от инструментална стомана в цевта | Чертеж, стена на цевта, метод на напасване, процес и история на ремонта |
Дълбочината на износващия слой е част от спецификацията
EJS публикува различни работни дълбочини за азотирана и биметална конструкция. Цифрите по-долу са строителни данни, а не гаранция за експлоатационен живот. Те показват колко закален или легиран материал има на разположение, преди по-меката носеща стомана да бъде изложена.
| Строителство | Винт работен слой | Работен слой на цевта | Практическо четене |
|---|---|---|---|
| Азотиран | 0,4-0,7 мм дифузен корпус | 0,4-0,7 мм дифузен корпус | Подходящ за по-чиста, по-малко абразивна работа, когато корпусът от нитрид не се отрязва от пълнителя |
| Биметални | 1,0-1,5 mm PTA наваряване | 2.0-3.0 mm центробежно лята облицовка | Предлага се повече материал за износване за абразивно, корозивно, напълнено или рециклирано захранване |
EJS сплави за наваряване на винтове
Ръководството за материали на EJS посочва, че винтовите сплави по-долу се отнасят за единични, успоредни двойни и конични двойни винтове. Стойността на твърдостта сама по себе си не определя устойчивостта на абразия. Colmonoy 83 съдържа волфрамов карбид и носи най-високия рейтинг на EJS против износване, въпреки че твърдостта на матрицата му е по-ниска от Ni60.
| Винтова сплав | Публикувана композиция | Против износване | Антикорозионна | Твърдост |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Много добре | Отлично | HRC 56-62 |
| Колмоной 56 | Ni + Cr + Si + Fe | Много добре | Отлично | HRC 53-58 |
| Колмоной 83 | Ni + WC + Cr + C | Отлично | Отлично | HRC 50-55 |
EJS сплави за леене на цев
EJS използва отделно семейство сплави за отвора на цевта. Това има значение в RFQ: искането за "Colmonoy", без да се казва винт или варел, смесва две различни конструкционни системи. Настоящото ръководство за материалите на EJS публикува слой от сплав на варела с дебелина 2,0-3,0 mm и следните данни за класа.
| Сплав на цевта | Публикувана композиция | Против износване | Антикорозионна | Твърдост | Макс. температура |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Много добре | добре | HRC 58-62 | 400 градуса C или по-ниска |
| EJS02 | Ni + Cr + Co + B | добре | Много добре | HRC 50-58 | 450 градуса C или по-ниска |
| EJS03 | Ni + Cr + Co + V + B | Много добре | Много добре | HRC 55-60 | 450 градуса C или по-ниска |
| EJS04 | Ni + WC + Cr + B | Отлично | Много добре | HRC 55-60 | 600 градуса C или по-ниска |
За PVC не избирайте само от твърдостта. Калциевият карбонат увеличава абразивното натоварване, докато химията на разграждане на PVC може да добави корозия. EJS02 и EJS03 носят по-високи рейтинги на корозия; EJS04 има най-висока степен на износване. Степените на шнека и варела трябва да бъдат избрани заедно от действителната формула, натоварването на пълнителя и температурата на процеса.
Колко дълго издържа коничен двувинтов варел?
EJS публикува сравнение на живота. Това еСтраница с биметален цилиндричен винтзаявява, че биметалната конструкция струва около 1,5 до 2 пъти повече от азотирането и увеличава живота с около 2 до 3 пъти. Това е полезна информация за закупуване, но не е универсален резултат за всеки коничен екструдер.
По-новият EJSръководство за експлоатационен животобяснява границата. На чиста, незапълнена смола нито една повърхност не е подложена на сериозна атака, така че празнината в живота може да бъде малка. При ПВЦ с минерален пълнеж, замърсено повторно смилане или друго абразивно или корозивно съединение, по-дебелият и правилно съчетан биметален слой има повече материал за загуба, преди носещата стомана да бъде изложена. В това задължение публикуваното сравнение от 2 до 3 пъти има физическа причина зад него.
| Шофьор на живота | Защо се променя износването | Какво трябва да запише купувачът |
|---|---|---|
| Съединение | Стъклени влакна, калциев карбонат, талк и замърсено повторно смилане изтриват работната повърхност; разграденото PVC може да добави химическа атака | Смола, тип пълнител, натоварване, стабилизиращ пакет и процент на повторно смилане |
| Материалът премина | Износването следва производителността и работните часове, а не календара | Машинни часове, производителност и общ обработен материал |
| Дълбочината на слоя и сплавта съвпадат | По-дебелият слой помага само когато неговата сплав се справя с действителната абразия или корозия | Клас, дълбочина на слоя, твърдост и сертификат за материал |
| Подравняване и хлабина | Страничен контакт от неправилно подравняване или неправилна двойка хлабина може да унищожи добрата сплав рано | Базов просвет, състояние на скоростната кутия и място на износване |
| Дисциплина на процеса | Хроничните пренапрежения, прегряването, лошата филтрация и вредните методи за почистване ускоряват загубата | Температура, налягане, натоварване на задвижването, практика за смяна на екрана и история на грешките |
Превърнете експлоатационния живот в степен на износване
Измерете нов комплект преди инсталиране, след което повторете същите измервания на фиксирани аксиални станции по време на планирано спиране. На всяка станция изчислете радиалната хлабина като (вътрешен диаметър на отвора на цевта минус външния диаметър на винта), разделено на две. Извадете базовия клирънс от текущия клирънс, разделете на изминалите работни часове, след което умножете по 1000. Резултатът е износване в милиметри за 1000 работни часа за това съединение на тази машина.
За конични винтове, записвайте всяко измерване с неговата аксиална станция. Диаметърът се променя по протежение на конуса, така че показание без местоположение не може да бъде сравнено надеждно при следващото изключване. Проследяване на мощността, задвижващия ток, температурата на топене и налягането на главата при едно и също референтно състояние. Комплект може да покаже производствено наказание, преди едно удобно отчитане на разрешението да изглежда тревожно.
Какво ви казва кодът на коничен размер
Код като 65/132 обикновено обозначава по-малкия преден диаметър и по-големия заден диаметър в милиметри. Текущата документация на Milacron, например, етикетира данните за коничния винт като преден и заден диаметър. EJS публикува по-широк списък от често срещани двойки в свояСтраница с категория конична двойна винтова цев.
Кодът е полезен за намиране на семейство размери. Това не е стандарт за обмен. Той не определя напълно дължината на винта, степента на конусност, аксиалния профил, задвижващия шлиц, върха, въртенето, отворите на цевта, модела на фланеца, връзките за контрол на температурата или интерфейса на скоростната кутия. Дори една и съща номинална двойка може да принадлежи към различни машинни платформи или ревизии.
Ако основният ви въпрос е как се четат 55/110, 65/132, 80/156 и свързаните с тях кодове, третирайте това като отделна проверка на кода на размера. На тази страница важната точка е, че кодът не може да реконструира липсваща геометрия.
Изградете коничен референтен запис от една база данни
Изберете едно стабилно референтно лице и го използвайте за аксиални местоположения. Монтажната страна на цилиндъра от страната на скоростната кутия често е лесна за идентифициране, но одобреният чертеж трябва да контролира окончателната базова схема. Избягвайте верига от кратки измервания, направени от функция до функция. Всяка връзка добавя още една възможност за натрупана грешка.
| Запис на група | Какво да заснема | Защо променя замяната |
|---|---|---|
| Идентичност на машината | Марка, модел, сериен номер, линеен изход, плоча на скоростната кутия и история на модификациите | Разделя семейства с подобен размер и разкрива възможни промени в полето |
| Справочна схема | Наименована базова повърхност, аксиална посока, посока на гледане, етикети на винт A и винт B | Поддържа всяко измерение и снимка в една и съща координатна система |
| Задвижващи връзки | Форма на шлиц или съединител, брой зъби, големи и малки диаметри, дължина на зацепване, рамена и задържащи характеристики | Контролира дали винтовете се свързват към съществуващото устройство |
| Винтови тела | Обща дължина, работна дължина, диаметри в определени станции, детайли на полета, форма на върха и ръчност | Определя заострената работна обвивка и сдвоеното взаимодействие |
| Корпус на цевта | Обща дължина, геометрия на отвора, монтажни повърхности, захранващ отвор, вентилационни и сензорни портове | Органите за управление пасват на винтовете и останалата част от процесния модул |
| Комунални връзки | Подреждане на нагревателя, охлаждащи канали или фитинги, местоположение на сензори и стандарти за резби | Предотвратява механично монтирана цев от липсващи връзки на линията |
| Интерфейс за освобождаване от отговорност | Диаметър на фланеца, пилот, шаблон на болта, уплътнителна повърхност и детайли на адаптера | Контролира връзката с инструментите на главата или надолу по веригата |
| Условия за обслужване | Смола или суха смес, пълнител и добавки, продукт, работни симптоми и места на износване | Осигурява контекст за преглед на геометрията и избор на материал |
Създайте карта на аксиална станция
Дайте имена на основните функции на станциите върху маркирана снимка или скица. Един прост запис може да нарече монтажната страна на устройството Станция 0, след което да идентифицира захранващия отвор, вентилационния отвор, опората на цевта, изпускателната повърхност и върха на винта като по-късни станции. На всяка станция запишете разстоянието от станция 0 и измерваната характеристика. Не предполагайте, че читателят ще заключи коя страна на фланец или порт сте използвали.
За коничен винт диаметър без аксиална станция е особено слабо доказателство. Двама техници могат да измерят точно една и съща част на различни позиции и да докладват различни стойности. И двете показания може да са правилни, но нито едно от тях не е полезно, докато местоположението му не бъде известно.
Какво може и какво не може да запази една износена мостра
Премахната проба е ценна, защото запазва интерфейси, които може да липсват в каталога. Носи и историята на машината. Износване, предишна наварка, полиране, корозия, огънати върхове или ремонтирани шлици могат да отдалечат пробата от оригиналния дизайн.
| Примерно състояние | Риск при директно копиране | Доказателства за добавяне |
|---|---|---|
| Полетният герб е видимо износен | Копираният диаметър може да възпроизведе износването като нова геометрия | Оригинален чертеж, неизносени референтни зони, съответстваща проверка на цевта и карта на износване |
| Наличен е само един винт | Липсващата ръка, връзката в двойката и ориентацията остават несигурни | Снимки на инсталираната двойка, данни за скоростната кутия, чертежа на другия винт или предишни записи |
| Цевта е ремонтирана | Текущият отвор или монтажна повърхност може да не съответстват на оригиналната версия | Запис за ремонт, доклад за текуща проверка и измервания на интерфейса от страна на машината |
| Краят на задвижването има повреда при нарязване или шлиц | Връзка с обратно проектиране може да повтори повредено прилягане | Проверка на вала на скоростната кутия или съединителя и одобрена спецификация на съединителната част |
| Върхът е нацепен или деформиран | Дължината и формата на върха не могат да бъдат възстановени надеждно от тази област | По-ранен чертеж, съпътстващ винт, неповредени референтни елементи или данни от производителя на машината |
TheСтраница с двоен коничен винт EJSзаявява, че EJS може да работи от свързващи размери и може да организира измерване на място, след като отстранените части са били почистени, когато няма наличен чертеж. Отнасяйте се към измерването като към проект за реконструкция, а не към обещание да копирате всяка износена повърхност. Полученият производствен чертеж все още се нуждае от преглед и одобрение преди производство.
Отделете три вида доказателства
- Оригинални доказателства за дизайна:одобрени чертежи, машинна документация и ревизионно контролирани записи на части.
- Текущи доказателства за интерфейс:скоростната кутия, монтажните повърхности, портовете, адаптерите и другите части, на които замяната трябва да отговаря сега.
- Доказателство за състоянието:карти на износване, снимки, работни симптоми, ремонти и измервания на сваления комплект.
Не ги обединявайте в една немаркирана електронна таблица. Измереният износен диаметър не е оригинален номинален диаметър. Каталожното измерение не е доказателство, че модифицирана машина все още има каталожния интерфейс.
Подгответе запитване за смяна на конус
Изпратете достатъчно информация, за да идентифицирате платформата, да разберете съществуващите интерфейси и да отделите оригиналната геометрия от текущото износване. След това EJS може да потвърди какво може да се цитира от наличните доказателства и кои подробности все още се нуждаят от измерване.
Контролен списък с минимални прикачени файлове
- Табелки на машината и скоростната кутия
- Одобрен чертеж с ревизия
- Снимка на пълна двойка винтове
- И двете снимки от края на устройството
- И двете снимки на върха на отделянето
- Местоположение на захранването и вентилационните отвори на цевта
- Монтажни и изпускателни лица
- Маркирана аксиална скица на станция
- Доклад за размери с данни
- Карта на износване и история на ремонта
- Описание на материала и добавката
- Обхват и дестинация на целевата част
Често задавани въпроси
Как мога да разбера дали моите двойни винтове са конични?
Вижте пълната работна дължина. Коничната двойка има по-малки диаметри към изпускателния край и по-големи диаметри към задвижващия край, със съвпадащи заострени отвори на цевта. Потвърдете идентификацията с модела на машината, чертежа и изгледите от края, защото частична снимка може да скрие конуса.
Всички конични двушнекови екструдери противоположно ли са?
Не предполагайте въртене само от коничния етикет. KraussMaffei понастоящем изброява конични машини в рамките на своята противоположно въртяща се PVC гама, докато коничната гама на Milacron също е насочена към PVC и CPVC обработка. Проверете ръководството на машината, данните за скоростната кутия и записаната посока на гледане, преди да зададете въртене.
Достатъчен ли е код 65/132, за да поръчате замяна?
Не. Кодът обикновено идентифицира по-малкия и по-големия номинален диаметър на винта, но не определя дължината, конусността, връзката на задвижването, профила на полета, въртенето, отворите на цевта или интерфейсите на машината. Използвайте го, за да идентифицирате групата размери, след което потвърдете одобрената геометрия.
Какви материали изброява EJS за конични варели с два винта?
EJS изброява 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 и SKD11 за коничен хардуер. Публикуваните повърхностни маршрути включват азотиране на цялото тяло, биметална сплав върху работната секция на винта, последвано от азотиране, центробежно отлети сплави на цилиндъра и облицовка SKD61 или SKD11.
Колко по-дълго издържа един EJS биметален винтов варел от азотиран?
Страницата EJS Bimetallic Barrel Screw публикува общо сравнение на около 2 до 3 пъти експлоатационния живот при около 1,5 до 2 пъти цената на азотирането. Действителният живот на коничния екструдер все още зависи от съединението, натоварването на пълнителя, производителността, подравняването, контрола на процеса и дали избраната сплав отговаря на механизма на износване.
Може ли един коничен винт да се смени сам?
Това решение изисква проверка на съпътстващия винт, цевта и интерфейсите на задвижването. Единичен компонент може да бъде исканият обхват, но неговият чертеж и състояние трябва да бъдат прегледани спрямо частите, с които ще работи.
Може ли EJS да направи конична двойна винтова цев без оригинален чертеж?
EJS заявява, че може да работи от свързващи размери и може да организира поддръжка за измерване на отстранени, почистени части, когато чертежите не са налични. Състоянието на пробата, местоположението и наличните машинни записи определят какво може да бъде реконструирано. Производственият чертеж все още се нуждае от одобрение.
Защо измерването на диаметър трябва да включва аксиално местоположение?
Диаметърът на шнека се променя по конична работна секция. Две правилни измервания, направени на различни позиции, могат да дадат различни стойности. Свържете всеки диаметър с една дефинирана база и аксиална станция, така че доставчикът да знае точно къде се прилага.