Изберете материали за винт и варел, като съпоставите структурната стомана, работната повърхност и производствения процес с действителната формула и механизма на повреда. Само по-високото число на твърдост не може да ви каже дали заместителят ще издържи на абразия на пълнителя, химическа атака или контакт с метал; посочете винта и цилиндъра поотделно, след което проверете годността им като двойка.
Полезен цитат за материали обяснява коя стомана носи товара, кои повърхности получават защита и как тези повърхности ще бъдат инспектирани. Той също така трябва да идентифицира условията зад препоръката. Едно и също име на смола може да опише продукт без пълнеж, съединение с минерален пълнеж или рециклирана смес с много различни изисквания към машината.
От техническия екип на индустрията на EJS
Преди да сравните офертите:
- Определете дали старите части показват абразия, корозия, повреда при контакт или смес.
- Отделете основната стомана от повърхностната обработка и работната сплав.
- Посочете пълното съединение, включително вида на пълнителя и натоварването.
- Проверете винта и цевта в съответните аксиални позиции.
- Съгласете се относно идентификацията на материала, защитените зони и измерванията за приемане преди производството.
1. Започнете с механизма за отказ
Абразия от пълнители и замърсяване
Износеният връх и увеличеният отвор са причини да се проучи абразивното натоварване, но името на материала в поръчката за покупка е само част от разследването. Запишете вида на пълнителя, неговата концентрация, източника на суровина и къде загубата на материал е най-голяма. Сравнете тези подробности с формулировката, използвана, когато са посочени оригиналните части.
Увеличеното натоварване на пълнителя е причина за повторно отваряне на прегледа на материала. Такава е и промяната от контролиран първичен фураж към рециклиран поток с несигурно замърсяване. Съхранявайте представителни проби от смеси и снимки на старите части заедно с измерванията. Тези записи дават на доставчика нещо по-полезно от искане за по-твърд винт.
Корозията и контактът с метал изискват различни изследвания
Захранващ винт и насочване на цевта на Дейвис-Стандартразграничава абразивното износване, корозионната атака и адхезивното износване, причинено от контакт с метал. Той идентифицира някои PVC съединения, корозивни забавители на горенето и флуоровъглеводороди като проблеми с корозията, докато подравняването, правотата, равномерността на нагряване и несъответстващите работни повърхности могат да допринесат за повреда при контакт.
Използвайте това разграничение, за да изберете разследването, вместо да диагностицирате целия проблем от една снимка. Питингът насочва вниманието към химическата среда и състоянието на повърхността. Местното точкуване изисква преглед на машината и подравняването. Постепенната загуба на размери в работните зони изисква карта на износване и преглед на формулата. Няколко механизма могат да възникнат на един и същи компонент.
| Наблюдавани щети | Доказателства за събиране | Насока за преглед на материала |
|---|---|---|
| Загуба на върховете на полета и уголемяване на отвора | Съответстващи аксиални измервания, история на формулирането и работни записи | Прегледайте абразивното натоварване и защитените повърхности на двете части |
| Питинг или локализирана химическа атака | Химия на съединенията, температури, отлагания и повърхностни снимки | Прегледайте устойчивостта на корозия и защитното покритие |
| Местно точкуване или контактни белези | Изправеност, опори, подравняване и проверки на отоплението | Проучете машината, преди да посочите надграждане на сплав |
Таблицата е ръководство за проверка, а не заместващ праг. Границите на приемане трябва да произтичат от одобрения чертеж и инженерна оценка на машината. Описанието на повредата помага да стесните въпросите; не установява универсален материален отговор.
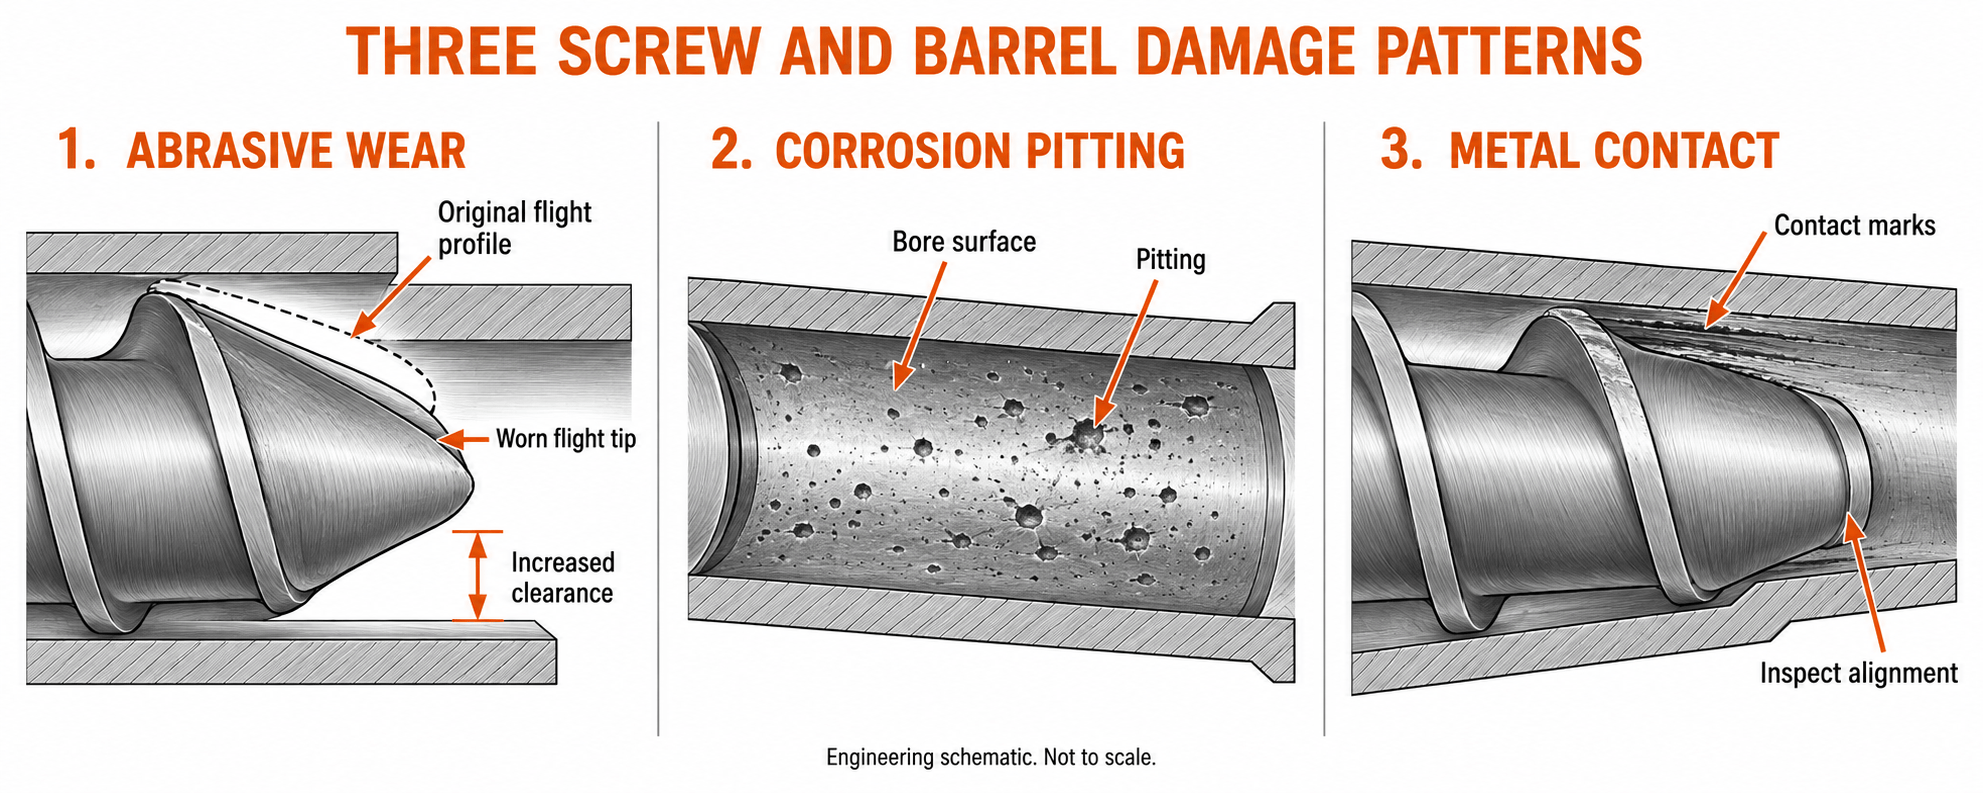
Инженерна схема на модели на повреда. Не в мащаб; външният вид на повърхността сам по себе си не установява причината.
2. Отделете основната стомана, повърхностната обработка и работната сплав
Стоманата и работната повърхност изпълняват различни функции
Отнасяйте се към спецификацията на винт и цев като описание на конструкцията. Сърцевината на винта трябва да носи натоварването на задвижването. Тялото на цевта осигурява структурата около отвора и неговите интерфейси. Техните работни повърхности също трябва да отговарят на сместа. Комбинирането на тези изисквания във фразата "устойчива на износване стомана" скрива информацията, от която се нуждае купувачът.
Три термина често се появяват в кавички, но те описват различни неща. Обозначение като 38CrMoAlA идентифицира основна стомана. Азотирането идентифицира повърхностна обработка. Colmonoy 83 идентифицира сплав за наваряване. Следователно един винт може да има основа от 38CrMoAlA и Colmonoy 83 върху определени полетни повърхности, без тези описания да си противоречат.
EJSспецификация на биметален продуктизброява структурните стомани отделно от винтовите и варелните сплави. Това е полезният начин за четене на оферта: идентифицирайте компонента, основния материал, процеса и защитената зона, преди да сравните цената му.
Защитното покритие е толкова важно, колкото и името на сплавта
Полетната повърхност на винта, флангът на полета, коренът и характеристиките на смесване са различни повърхности. Покритието с твърда повърхност не означава автоматично, че цялата повърхност в контакт с топене има същата защита. По същия начин облицовката на отвора на цевта не описва материала на фланеца, захранващия отвор или други характеристики извън тази облицовка.
Поискайте чертеж, който маркира защитените територии. Ако старият винт има повреда в основата, докато предложението за замяна променя само сплавта на върха на летящия винт, предложението се нуждае от друго обсъждане. Избраната защита трябва да достигне до повредената повърхност.
Азотирането също се нуждае от точен език. Той променя състоянието на стоманата близо до повърхността; това не е отделна лята обшивка. Основният материал може да остане част от конструкцията, влизаща в контакт със стопилката. Избягвайте да приемате, че компонент, описан като обработен, има независим слой от сплав, покриващ всяка работна повърхност.
За всяка част поискайте декларация за конструкция в следния ред: основна стомана, състояние на топлинна обработка, обработка на повърхността, работна сплав, където е приложимо, защитена зона и изискване за окончателна проверка. Тази последователност прави разликите между офертите видими преди да бъде направена поръчка.
3. Стомани с обикновена основа и техните граници за избор
Прочетете оценката в контекста на завършения компонент
ТекущатаEJS материално портфолиовключва 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 инструментална стомана и Hastelloy. Наличието на клас не го прави стандартен за всеки винт или варел. Завършената конструкция и приложението все още определят нейната роля.
За третиран винт попитайте как избраната стомана и условията на термична обработка поддържат необходимия процес на повърхността. За облицована цев разграничете материала на тялото от сплавта на отвора. За компонент от инструментална стомана попитайте за действителното състояние на доставката и работната повърхност, вместо да приемате, че името на марката доказва определена твърдост.
| Материал, наречен от EJS | Въпрос за разрешаване преди поръчка |
|---|---|
| 38CrMoAlA, 34CrAlNi7 или 31CrMoV9 | Какво състояние на сърцевината и повърхностна обработка са посочени за този винт? |
| 40Cr или 42CrMo | Това ли е структурният материал на тялото и какво защитава работния отвор? |
| Инструментална стомана SKD11 или D2 | Какъв точен клас, състояние на обработка и конструкция на компонентите са предложени? |
| SKD61 | Как избраното състояние отговаря на действителната температура и натоварване? |
| Хастелой | Кое специфично обозначение на сплавта е необходимо за химическата среда? |
Избягвайте свободни международни замествания на класове
Таблицата с кръстосани препратки е полезна за комуникация, но приблизителният аналог не е разрешение за заместване на материал. Посочете ръководния клас или стандарт и накарайте доставчика да идентифицира действително доставения материал. Ако е предложен друг клас, прегледайте го като заместител със собствени химически и механични изисквания.
Това има особено значение, когато в цитат се използва широко фамилно име. „Инструментална стомана“ и „никелова сплав“ описват много възможни материали. Дори познато търговско фамилно име може да се нуждае от конкретен суфикс за степен. Сертификатът за материал трябва да разреши тази идентификация, а не да повтаря същата обща формулировка като офертата.
Решението за строителство включва и конкурентни имоти. В своятаметалургична дискусияENTEK обяснява защо едно носещо натоварване ядро и устойчива на износване външна част могат да бъдат проектирани по различен начин. Това подпомага оценката на изискванията за структура и работна повърхност поотделно. Това не установява, че патентованата конструкция на друг производител е продукт на EJS.
4. Какво променя азотирането, хромирането и биметалната конструкция
Сравнете процеса и зоната, която защитава
Сравнението на процеси е полезно само когато офертата казва къде се прилага процесът. Азотирането променя близката до повърхността област на стоманата. Хромирането добавя депозит. Заваръчната наварка добавя работна сплав към избрани повърхности. Биметален варел съчетава тялото си с работна сплав на отвора. Това са различни конструкции, а не взаимозаменяеми имена за покритие.
EJS идентифицира газовото азотиране на своястраница с азотиран винт. Това еръководство за материалиописва PTA наваряване за винтове, центробежно леене за облицовки на цев и хромиране като отделна обработка. Прочетете тези описания заедно с чертежа за действителната поръчка.
| Строителство | Какви промени | Какво трябва да идентифицира спецификацията |
|---|---|---|
| Азотиране | Близко до повърхността състояние на стоманата | Зона на третиране, метод на твърдост и съгласувана дефиниция на дълбочината на случая |
| Хромирано покритие | Отложен повърхностен слой | Местоположение, крайна дебелина, покритие и критерии за проверка |
| Наваряване на винтове | Добавена сплав върху определени повърхности на винтовете | Степен на сплавта, покритие, завършен депозит и геометрия |
| Биметална облицовка на цевта | Работна сплав вътре в структурното тяло на цевта | Изисквания за сплав на отвора, производствен път и готова облицовка |
Готовите размери и дефинициите на слоевете трябва да съвпадат
Страницата за биметални продукти на EJS изброява дебелина на винтовата сплав от1,0 до 1,5 ммза неговите опции Ni60, Colmonoy 56 и Colmonoy 83. Този публикуван диапазон е полезна отправна точка, но поръчката трябва да посочва завършеното изискване за действителния компонент. Отложен слой преди машинна обработка не е автоматично оставащият слой върху завършената част.Източник: EJS биметална винтова маса.
Същата дисциплина важи и за азотиран корпус: посочете как се определя и измерва дълбочината. Отчитането на твърдостта на повърхността не може да опише пълния профил на твърдост под нея. За облицовка на цев, посочете степента и завършеното състояние, вместо да задавате една дебелина за всяка сплав и геометрия на цевта.
Купувачите, сравняващи двете конструкции, могат да използватEJS биметален срещу азотиран водачза по-широкия компромис. Тук въпросът за избора е по-тесен: кой процес защитава повърхностите, изложени на тази формула, и как ще бъде проверена крайната защита?
5. Сравнете степени на сплав извън твърдостта
Съхранявайте винтовите и цевните сплави в отделни таблици
EJS наименува Ni60, Colmonoy 56 и Colmonoy 83 за винтове и EJS01 до EJS04 за сплави за варели. Съхранявайте тези групи отделно, когато преглеждате оферта. Степента на наваряване на винта и степента на облицовката на цевта описват различни компоненти и условия на производство.Източник: EJS таблици за сплави.
| Винтова сплав | Артикул за сравнение в предложението |
|---|---|
| Ni60 | Точна доставена сплав, защитена зона и годност за посоченото съединение |
| Колмоной 56 | Обозначаване на доставчика, депозирано състояние и изисквания към работната повърхност |
| Колмоной 83 | Конструкция, съдържаща карбид, състояние на отлагания и годност за работа с абразив |
| Сплав на цевта | Публикуваните от EJS оценки на относително износване/корозия |
|---|---|
| EJS01 | Много добър / добър |
| EJS02 | Добър / много добър |
| EJS03 | Много добър / много добър |
| EJS04 | Отличен / много добър |
Тези оценки възпроизвеждат качественото сравнение на EJS, а не стандартизираните резултати от теста. Те помагат да се започне дискусия; те не установяват измерена степен на износване, граница на химическа устойчивост или множител на експлоатационния живот.Източник: EJS barel table и рейтинг легенда.
Полезен пример от производителя на сплав
Техническият лист с технически данни Colmonoy 83 на Wall Colmonoy от септември 2025 г. описва волфрамов карбид в матрица никел-хром-волфрам. Дава диапазони на твърдост на наслагването отHRC 45 до 55 за клас прах -150+53 µm, иHRC 43 до 57 за клас прах -180+63 µm. Това са диапазони на депозити от производителя на сплавта за посочените степени на прах, а не измервания за приемане от завършен винт с EJS.Източник: Технически лист с данни на Colmonoy 83.
Структурата, съдържаща карбид, обяснява защо само обемната твърдост е непълно сравнение. Попитайте за съставките, които са устойчиви на износване, матрицата, условията на депозита и приложението. Две сплави с подобна обемна твърдост все още могат да изискват различни инженерни оценки.
Посочете тест, а не само число
ASTM E18покрива теста за твърдост по Рокуел и предупреждава, че отчитането на едно място може да не представлява цялата част.ASTM E384обхваща твърдостта на микровдлъбнатини и оценката на вариациите на твърдостта на малки разстояния. Това са отделни въпроси за измерване: групово отчитане и профил в третиран регион предоставят различна информация.
За абразивни сравнения,ASTM G65отчита резултатите от изпитването на сух пясък/каучуково колело като загуба на обем в кубични милиметри при определена процедура. По-ниската загуба показва по-голяма устойчивост при този тест. Стандартът също така предупреждава да не се третира неговият резултат като точна прогноза за конкретна работна среда.
Ако доставчик предоставя данни от изпитване, сравнете същия метод, процедура и състояние на образеца. Нито един от тези стандарти не превръща името на сплавта в гарантиран експлоатационен живот и назоваването на стандарта не установява, че определена пратка е била тествана спрямо него.
6. Свържете материалната система с действителната формула
Дайте на доставчика съединението, а не само семейството смола
Описанието за закупуване на "PP винтов варел" е непълно, когато машината обработва напълнен PP. Посочете степента на смола, идентичността на пълнителя и натоварването, добавките, рециклираната фракция и очакваните промени между продуктите. Обяснете дали замяната трябва да покрива една стабилна формула или няколко мита на една и съща линия.
Отделете информацията за формулировката от оперативната информация. Прегледът на материала също така изисква действителни температури на процеса, диапазон на скоростта на работа, информация за налягането, когато е налице, и история на повредите. Номиналното семейство смола не казва на доставчика кои повърхности са се повредили или дали машината е претърпяла контактна повреда.
| Действително задължение | Въпроси, които променят избора |
|---|---|
| Чиста, незапълнена смола | Работи ли приемливо съществуващата конструкция и дали подмяната запазва одобрената спецификация? |
| Напълнена с минерали или стъклена смес | Какъв пълнител и натоварване има и къде е концентрирана загубата на размери? |
| PVC или състав с потенциално корозивни добавки | Каква химия, температура и отлагания придружават наблюдаваните щети? |
| Рециклиран фураж | Колко стабилни са съставът, контролите на замърсяването и условията от партида до партида? |
| Високотемпературно или химически изискващо обслужване | Коя точно сплав и повърхностна конструкция отговарят на действителната среда? |
Матрицата организира информацията, необходима за препоръка. Той съзнателно избягва определянето на една сплав за всяко семейство смоли. Дейвис-Стандартръководство за износванеподдържа, като се има предвид както абразивното, така и корозивното натоварване, заедно със състоянието на машината.
Промените в суровината могат да обезсилят стара препоръка
Запазете оригиналната одобрена формула със спецификацията на материала. Ако натоварването на пълнителя се повиши или рециклираният поток се промени, старата препоръка трябва да се преразгледа спрямо новите условия. Компонентът може да е правилно произведен по старата спецификация и все още да е неподходящ за ревизираното мито.
За химически взискателни материали, осигурете точния полимер и съответните добавки. на ЕНТЕКръководство по металургияобсъжда отделните изисквания за тежка корозия и абразия. Не тълкувайте това като обща препоръка за всеки флуорополимер или като доказателство, че всяка никелова сплав е взаимозаменяема с друга.
Когато заявлението включва изисквания за контакт с храни или фармацевтични продукти, посочете тези изисквания в запитването и уточнете необходимите документи. Името на стоманата, повърхностната обработка или общото описание на продукта не установяват сертифициране или съответствие за готовия монтаж.
7. Проверете двойката и машината, преди да надстроите сплавта
Фабрична перспектива: превръщане на искане за твърдост в измерима спецификация
В нашия номинален 90 mm проект за смяна на един винт, първото искане на купувача беше за по-висока твърдост. Започнах с пълната формула на РР, която съдържаше 30% тегловни калциев карбонат, след което прегледах оригиналния чертеж и размерите на износения винт и цевта. Този ред на работа поддържа дискусията за материала обвързана с действителната машина.
Картографирах измерванията на винта и цевта към съответните аксиални позиции. Измерването на хода на винта в една позиция и сравняването му с измерване на отвора на друго място няма да опише локалното прилягане. Показанията на измервателната секция показаха, че замяната трябва да възстанови хлабината на чертежа, както и да осигури избраните работни материали.
Уточнихме винта и цевта отделно. Винтът използва 38CrMoAlA основа с Colmonoy 83 твърда наварка; цевта използва корпус от 42CrMo с облицовка EJS04. Включих защитените зони и изискванията за инспекция с описанията на материалите. Това направи предложението по-прецизно от общото обещание за по-висока твърдост.
За приемане третирах размерите и идентификацията на материала като отделни проверки. Правилното име на сплавта не би направило неправилен диаметър приемлив. По същия начин даден компонент може да отговаря на своите размери, без да се доказва, че определената работна сплав е била доставена. И двете изисквания спадат към поръчката.
Този проект също така засили ограничението за измервания в една точка. Резултатът в измервателната участкова станция установява свободата там. Изисках другите аксиални позиции и машинните интерфейси да бъдат проверени отделно. Купувачите трябва да използват същото разграничение, когато четат доклад от инспекция: идентифицирайте какво е измерено, къде е измерено и на кое изискване за чертеж се отнася.
Измервания на проекта: възстановяване на определения студен просвет
В износената станция на измервателната секция външният диаметър на шнека беше89.65 мми дулото беше90.25 мм. Изчисленият студен радиален просвет беше:
(90,25 − 89,65) ÷ 2 = 0,30 mm
Посоченият одобрен чертеж0,10 ммна тази гара. По време на приемането на размерите се измерва новото движение на винта89.95 мм, и съответният нов отвор е измерен90.15 мм:
(90,15 − 89,95) ÷ 2 = 0,10 mm
| Измерване на същата аксиална станция | Носен чифт | Нов чифт |
|---|---|---|
| Външен диаметър на винта | 89.65 мм | 89.95 мм |
| Диаметър на отвора на цевта | 90.25 мм | 90.15 мм |
| Изчислен студен радиален просвет | 0,30 мм | 0,10 мм |
Източник: Измерванията на EJS Industry за проект за замяна с пълнител-PP и одобрени изисквания за чертеж.
Подмяната възстанови посочения студен просвет на тази станция, намалявайки го с0,20 мм. Този резултат от размерите е различен от резултата от експлоатационните характеристики. Пропускателна способност, скорост на шнека, температура на топене и последващи измервания на износването осигуряват оперативния запис, необходим за оценка на подмяната в експлоатация.
Съхранявайте отделно разстоянието при студено от поведението при работа
Изчислението по-горе разделя разликата в диаметъра на две. Той описва номиналния радиален просвет за съответните кръгли секции; това не е измерване на празнината във всяка точка около ексцентричен или повреден възел. The0,10 ммфигурата принадлежи към чертежа на този проект, а не е универсална настройка за всички 90 мм машини.
Проверете подравняването на машината, изправеността, опората на цевта и състоянието на нагряване, преди да третирате надграждането на сплавта като цялостно решение. Тези проверки следват опасенията за контактно износване, описани отДейвис-Стандарт. Една по-устойчива на износване повърхност не може да коригира инсталация, която притиска винта към отвора.
За непрекъснато измерване и планиране на резервни части,Ръководство за експлоатационен живот на EJSобяснява как да използвате базова линия и да повтаряте измерванията. Съхранявайте тази история на износване със записа на формулата, така че следващото материално решение да има доказателства зад него.
8. Поставете проверима спецификация на материала върху поръчката
Изградете поръчката от изисквания, които получаващият екип може да провери
Напишете изискванията за винта и цевта на отделни редове. Всеки компонент трябва да има разпознаваем основен материал, конструкция на работната повърхност и база за приемане. Избягвайте поръчка, която назовава една сплав и оставя другия компонент описан само като "съвпадащ варел".
Използвайте тази последователност, когато изготвяте техническото запитване:
- Идентифицирайте машината и приложете одобрените чертежи на винт и цев, включително версията, използвана за поръчката.
- Посочете пълната формула и експлоатационното задължение, с картата на щетите на старите части и измерванията, където има такива.
- Посочете основната стомана и състоянието на всеки компонент или поискайте ясно идентифицирано предложение за одобрение.
- Идентифицирайте отделно наваряването на винта и облицовката на цевта, с производствения процес и защитените повърхности.
- Съгласете изискванията за готовия слой или дефинираното изискване за азотиран корпус, плюс метода на твърдост и местата за измерване.
- Избройте крайните размери, интерфейси и записи от инспекции, необходими за приемане на частите.
- Запазете приетите размери като базова линия за монтаж за по-късни проверки на износването.
Тази последователност също така прави цитатите по-лесни за сравнение. Ако едно предложение променя основната стомана, друго променя само наварката на полета, а третото заменя и двете работни повърхности, това са различни технически предложения. Разрешете тези разлики, преди да сравнявате общите цени.
Материални записи и информация за контакт
EJS заявява, че доставените му винтови варели включват доклад от инспекция и сертификат за материал. Използвайте тези документи, за да свържете договорената спецификация с доставения компонент: идентификацията на материала и докладът за размерите отговарят на различни въпроси за приемане.Източник: EJS описание на инспекция на качеството.
За по-широк интерфейс и проверки при закупуване използвайтеръководство за купувача на цевта на екструдера. За преглед на материала с EJS изпратете машинните чертежи, формулировката и доказателствата за стари части наsales@ejsscrewbarrel.com, или се обадете+86-574-83065911. Адресът на офиса на E.J.S Industry Co., Ltd55 Dongdu Road, Haishu District, Ningbo, Китай. Източник: EJS страница за контакти.
Включете заявлението и документите, които изисквате, с първото запитване. След това офертата може да идентифицира предложената конструкция и доказателствата, необходими за приемане, вместо да ви моли да избирате между необясними числа на твърдост.
9. Често задавани въпроси
От какво са направени винтовете и бъчвите на екструдера?
Конструкцията може да комбинира конструкционна стомана с обработена повърхност, наваряване на винтове или облицовка на цевта. Идентифицирайте поотделно основния материал и работната повърхност на всеки компонент. EJS изброява стомани, включително 38CrMoAlA и 42CrMo, плюс именувани винтови и цевни сплави в своитебиметална спецификация.
38CrMoAlA по-добър ли е от биметален винтов варел?
Те описват различни неща. 38CrMoAlA е основна стомана, докато биметалната описва конструкция с работеща сплав. Винтът може да използва основа от 38CrMoAlA и добавена сплав на своите полети. Сравнете пълните конструкции за действителното задължение, а не тези два термина поотделно.
По-високата твърдост винаги ли означава по-добра устойчивост на износване?
Не. Помислете за структурата на сплавта, защитената зона, състоянието на отлаганията и механизма на износване.ASTM G65оценява абразията чрез загуба на обем при определени условия на изпитване, докатоASTM E18адресира твърдостта по Рокуел. Нито едно измерване само по себе си не предсказва експлоатационния живот на цял комплект.
Трябва ли винтът и цевта да използват една и съща сплав?
Не. Те трябва да образуват подходяща работеща двойка, но наваряването на винта и облицовката на цевта могат да бъдат от различни материали. Нашият проект с пълнеж от полипропилен използва Colmonoy 83 твърда наварка с облицовка на цевта EJS04. Прегледайте съвместимостта на материалите, състоянието на повърхността и определеното съвпадение.
Трябва ли промяна на пълнител или рециклиран фураж да предизвика преглед на материала?
да Осигурете преработената формула, зареждането на пълнителя, контролите на суровината и работните условия. Сравнете тези промени с митото, използвано за първоначалния избор. Запазете измерванията на старите части и записа на щетите, така че прегледът да може да се обърне към засегнатите повърхности, вместо да се използва по подразбиране към по-твърда сплав.
Какви документи трябва да придружават спецификацията на материала?
Поискайте идентификация на материала и съгласуваните записи от инспекции за всяка част. Заповедта трябва също така да определи защитените зони, изискванията за обработка на повърхността и местата за измерване. EJSпродуктова страницазаявява, че докладите от инспекции и сертификатите за материали придружават доставените му винтови варели; дефинирайте специфичния за проекта обхват преди производството.