Цилиндърът на шнека на екструдера издържа толкова дълго, колкото състоянието му позволява на линията да отговаря на изискваната производителност и качество на продукта в рамките на приемлив прозорец на процеса. Смолата, пълнителите, замърсяването, геометрията и експлоатационното натоварване променят този експлоатационен живот, така че оценката на календарната възраст изисква тези условия да бъдат приложени. За линия, която вече е в производство, измерете винта и цилиндъра на повтарящи се места, изчислете скорошната степен на износване и го използвайте с производствените тенденции, за да планирате следващата проверка и подмяна.
- Проследявайте работните часове и промените във формулата, а не само датата на инсталиране.
- Измерете и двете части: износването на винта и отвора на цевта увеличават една и съща хлабина.
- Сравнете мощността на обороти в минута, температурата на топене и качеството със стабилен референтен цикъл.
- Прогнозирайте до специфичен за машината лимит за планиране, след което оставете време за доставка и инсталиране.
- Преоценете прогнозата след промяна на материала, ускоряване на износването или неочаквана повреда.
1. Какво означава експлоатационният живот на вашата линия за екструдиране?
Винт все още може да се върти, след като е спрял да бъде полезен за определен продукт. Линия, произвеждаща взискателен филм или профил, може да загуби приемливия си прозорец на процеса, преди хардуерът да достигне структурна граница. Обратно, подмяната на звуков комплект само защото е достигнал годишнина може да загуби използваем капацитет.
Разделете решението на три въпроса. Хардуерът остава ли в рамките на одобрените си граници за размери и състояние? Може ли процесът да създаде приемлив продукт с необходимата скорост? Продължителната операция струва ли повече от планираната интервенция? Първият се отнася за частите, вторият за продукта, а третият за планирането на производството. Оценката на живота е непълна, освен ако не посочва коя крайна точка прогнозира.
Запишете задължението зад номера
Пазете датата на инсталиране, но също така записвайте часове в процес на производство, обработен материал и история на формулировката. Времето на неактивност не е същото като времето за обработка. Обработените тонове осигуряват контекст, но не могат да направят различни съединения или машинни конфигурации директно сравними.
| Записвайте | Защо принадлежи към оценката на живота |
|---|---|
| Идентичности на винт и варел | Предотвратете смесването на истории след размяна или повторно изграждане |
| Работно време | Определете интервала между проверките |
| Смола, тип пълнител и натоварване | Обяснете промените в средата на износване |
| Източник и пропорция на повторно смилане | Идентифицирайте промените в замърсяването и консистенцията на фуража |
| Мощност, обороти и действителна температура на топене | Покажете натоварването и производителността, свързани със записа |
| Нови измервания и одобрени лимити | Определете какво се е променило и какво действие е необходимо |
Опитът на доставчика в близко до него задължение може да помогне за определяне на първоначален план за проверка. Попитайте за формулировката, конструкцията на компонентите, работното време и критерия за приемане зад този опит. След като вашите собствени измервания са налични, използвайте ги, за да прецизирате плана, вместо да третирате интервала за подмяна на друго растение като фиксирано правило.
2. Кои условия променят степента на износване?
Името на полимера само по себе си не описва работата. Естественият PP и PP, съдържащ минерален пълнител, са различни задължения за износване. Типът пълнител, натоварването, характеристиките на частиците и замърсяването имат значение заедно със смолата. Следователно материална промяна трябва да се появи в записа за поддръжка, дори когато моделът на машината и скоростта на шнека остават непроменени.
На Джеф Кумананализ на живота на винта и цевтаразграничава абразивното износване, корозионната атака и адхезивното износване метал към метал. Той също така обсъжда заклиняването на твърдите частици, когато секцията за топене не може да се справи с материала, доставен до нея. Тези механизми изискват различни коригиращи действия. Една по-твърда повърхност сама по себе си няма да коригира несъответствие на геометрията или проблем с подравняването на машината.
Посочете работната повърхност, а не само основната стомана
EJS използва PTA твърда наварка за биметални винтове и центробежно леене за биметални облицовки на цев. TheСпецификации на биметалния продукт EJSразграничете следните дебелини на готовата сплав:
| Компонент | Изброени работни сплави | Посочената дебелина на сплавта |
|---|---|---|
| Наваряване на винтове | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 до 1,5 мм |
| Облицовка на цевта | EJS01 | 2,0 до 3,0 мм |
| Облицовка на цевта | EJS02, EJS03, EJS04 | 1,5 до 2,0 mm |
Това са строителни спецификации, недопустимо износване или гарантирани работни часове. Линията може да загуби приемлива производителност на изпомпване, докато остава значителен защитен материал. Разделянето на дебелината на слоя на предполагаемата степен на износване не установява полезен експлоатационен живот.

Свържете отговора с повредата
Продължителната загуба на летен материал изисква различна оценка от изолирано оценяване, питинг или повреден депозит. Запишете къде възниква повредата и коя формулировка е действала преди да се появи. За дълги цеви включете подравняването и състоянието на опората в разследването, вместо да приемате, че неравномерното износване доказва, че сплавта е грешна.
Използвайтеръководство за материали за винтове и варелиза избор на материал иазотирано спрямо биметално сравнениеза избор на конструкция. Поддържайте оценката на живота фокусирана върху това какво правят инсталираните части.
3. Проблеми с износването на шнека на екструдера: какво се променя преди отказ?
Линията може да поддържа обичайната си мощност, докато операторът постепенно увеличава скоростта на шнека, за да компенсира. Гледането само на kg/h може да пропусне тази промяна. Марк Спалдинг и Тимъти Уомър определят специфичната скорост като изход, разделен на скоростта на шнека в технитеанализ на износването на един винти обяснете как компенсацията на скоростта може да придружава по-висока температура на разреждане.
Сравнете повтарящо се производствено състояние
Запишете конкретен изход като(kg/h) / об./мин. Спадът заслужава разследване, когато формулировката, режимът на хранене и условията надолу по веригата са сравними. Това само по себе си не е измерване на износването. Промяната във вискозитета на смолата, захранването или състоянието на ситото може да промени производителността без съответна загуба на метал.
| Наблюдение на производството | Проверете, преди да го приписвате на износване |
|---|---|
| Необходими са повече обороти за предишния изход | Формулировка, консистенция на фуража, търсене на налягане и предишни настройки |
| По-висока действителна температура на топене | Надеждност на сензора, работа при отопление/охлаждане и промени в скоростта |
| Нестабилност на налягането | Хранене, състояние на екрана, ограничаване на матрицата и контрол на температурата |
| Черни петна, гелове или неразтопени | Отлагания, условия на пребиваване, промени в материала и ефективност на топене |
| По-висока енергия за единица добър продукт | Изход, скрап, граница на измерване и оперативни настройки |
Използвайте референтна серия със стабилно производство и приемливо качество. Запазване на мощността, оборотите в минута, действителната температура на стопилката, налягането на главата и степента на отхвърляне. Ако записвате енергия, определете дали тя покрива екструдера или цялата линия и оставете тази граница непроменена. Смесването на енергията на общата линия с показанията само на екструдера води до подвеждаща тенденция.
Съхранявайте кратка история на корекциите до показанията. Тенденция, събрана само от крайните настройки, не може да покаже колко често е трябвало да се намесва операторът. Куман описва как постепенното компенсиране на процеса може да прикрие влошаването, докато производителността или качеството станат неприемливи. Това е причина да се проучи рано, а не доказателство, че всяко трудно бягане се нуждае от нови части.
Постоянните промени след основните проверки на процеса оправдават планирана проверка на размерите. Шлайфане, предполагаем метален контакт или метални фрагменти изискват бързи действия съгласно процедурата за безопасност на машината; не чакайте удобна дата за проверка или изчислен лимит на живот.
4. Измерване на износването на цевта: проверете двете части на съвпадащи места
Измерете външния диаметър на полета или OD и вътрешния диаметър на цевта или ID в съответните аксиални станции. Сравняването на показанието на най-малкия винт с несвързано показание на цевта не описва пасването на нито едно от двете места. Дайте на всяка станция разстояние от определена точка, така че по-късен техник да може да я намери отново.
Ръководство за превантивна поддръжка на Reiloyописва почистени, охладени измервания с помощта на уред за измерване на отвора на цевта и подходящо оборудване за измерване на външния диаметър на винта, с отделни записи за инспекции. Изберете калибрирано оборудване и метод, подходящ за геометрията на компонента. Запишете температурата на проверката, ъгловата ориентация и повторяемостта с размерите.
Дръжте разделно радиалния и диаметралния хлабина
На съответната станция, за изчислението на кръговата обвивка:
- Диаметрална хлабина = ID на цевта минус OD на винта.
- Радиален просвет = диаметрален просвет, разделен на 2.
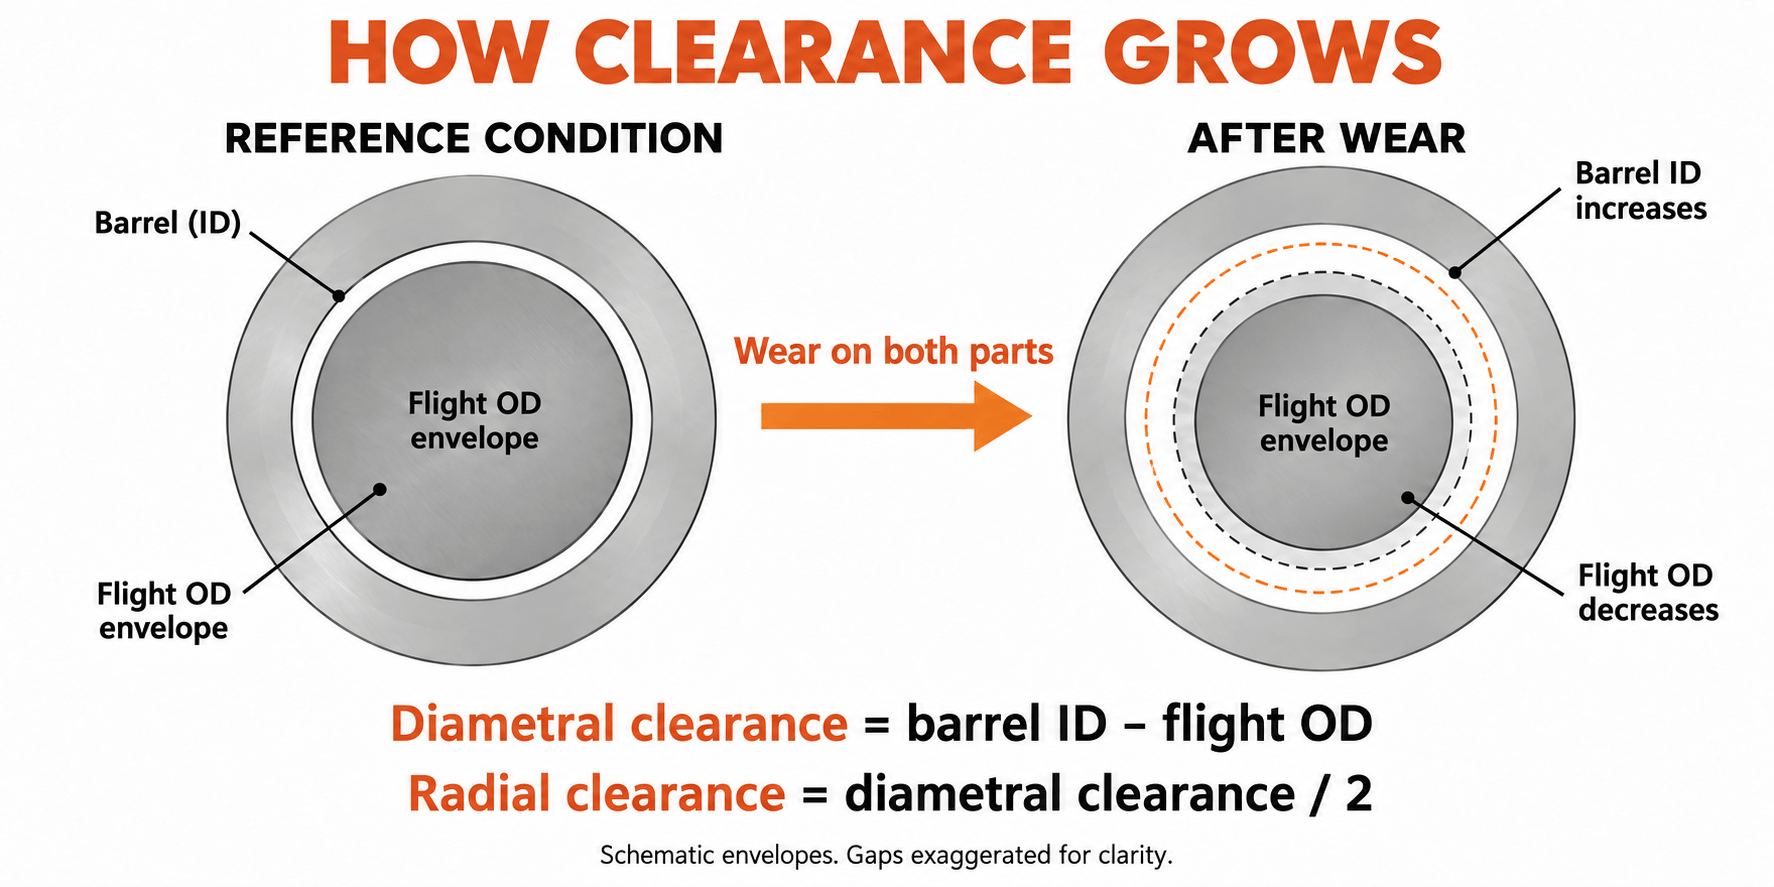
Спазвайте конвенцията за единица и разрешение във всеки доклад. Намаляването на OD от 0,10 mm представлява радиална загуба на полета от 0,05 mm. Объркването на тези количества променя интерпретираното износване с фактор две.
Какво измерихме при проект за подмяна на 90 mm
При проект за замяна на EJS за номинален 90 mm едношнеков екструдер, обработващ PP с 30 тегл.% калциев карбонат, първоначалното искане на клиента беше по-висока твърдост. Прегледахме пълната формула, оригиналния чертеж и размерите на стара част, преди да посочим замяната. Ние също съпоставихме станциите за измерване на винта и варела по оста.
В една станция на измервателната секция, старият външен диаметър на полета беше 89,65 mm, а ID на цевта беше 90,25 mm. Разликата в диаметъра беше 0,60 mm, давайки студен радиален просвет от 0,30 mm. Разглеждането само на винта би оставило половината от въпроса за годността без отговор: отворът на цевта също беше част от измереното състояние.
Спецификацията за замяна използва винт 38CrMoAlA с твърда наварка Colmonoy 83 и тяло на цевта 42CrMo с облицовка EJS04. На тази съответна станция новият OD на полета беше 89,95 mm, а ID на цевта беше 90,15 mm. Разликата им беше 0,20 mm, което дава 0,10 mm студен радиален просвет, посочен на чертежа.
| Измерване на измервателни участъци | Стари части | Резервни части |
|---|---|---|
| Полет OD | 89.65 мм | 89.95 мм |
| ID на цевта | 90.25 мм | 90.15 мм |
| Диаметрален просвет | 0,60 мм | 0,20 мм |
| Студен радиален просвет | 0,30 мм | 0,10 мм |
Ние възстановихме определеното прилягане на тази станция, намаление на радиалния просвет от 0,20 mm. Други станции и машинни интерфейси изискват собствени проверки. Чертежът разделя материалите на шнека и цевта, защитените зони и изискванията за инспекция, така че решението за смяна засяга геометрията, както и твърдостта. Това е измервателната дисциплина, от която се нуждае оценката на полезния живот, преди да превърне повтарящите се показания в тенденция.
Отчетете неравномерното износване
Измерете множество ъгли при всяко напречно сечение на цевта и запазете индивидуалните показания, включително овалността. Изчислената кръгова хлабина не описва напълно едностранна повреда, биене или изкривен отвор. За двойни винтове проверката трябва също така да се отнася до геометрията на двойния отвор и зацепването на OEM; една единствена формула за кръгъл отвор не може да замени тази оценка.
Следвайте процедурите за изолиране, освобождаване на налягането, боравене и отстраняване на производителя на машината. Осигурете поддръжка от квалифициран персонал и проверете частите. Докладът за износване не трябва да зависи от вредно почистване, импровизиран достъп или повдигане без поддръжка.
5. Изчислете степента на износване от повторни проверки
Един оглед установява актуални размери. Две сравними инспекции установяват интервал. Допълнителни проверки показват дали този процент се променя. Използвайте часове, натрупани от един и същ комплект компоненти между проверките, а не общата възраст на машината или комбинация от различни резервни части.
За всяка станция изчислете нарастването на радиалния просвет в mm за 1000 работни часа:
Скорост = (текущ радиален просвет - предишен радиален просвет) / часове между инспекциите × 1000
Това е комбиниран клирънс-скорост на растеж. За да видите кой компонент допринася, изчислете радиалната загуба на винта като(предишна ОД - текуща ОД) / 2и радиалният растеж на цевта като(настоящ ID - предишен ID) / 2. Когато местоположението, ориентацията и условията за проверка съвпадат, сумата на тези две промени води до увеличаване на разстоянието.
Прочетете скорошния интервал отделно
Помислете за предполагаем инспекционен дневник за единична станция с кръгъл плик. Тези размери обясняват изчислението; те не са резултат от експлоатационния живот на EJS или спецификация за приемане.
| Часове от монтажа | Полет OD | ID на цевта | Радиална хлабина | Оценете след предишно четене |
|---|---|---|---|---|
| 0 ч | 99.95 мм | 100.15 мм | 0,10 мм | Базово ниво |
| 2000 ч | 99.90 мм | 100.18 мм | 0,14 мм | 0,02 мм/1000 ч |
| 4000 ч | 99.82 мм | 100.22 мм | 0,20 мм | 0,03 мм/1000 ч |
За пълните 4000 часа средната стойност е 0,025 mm/1000 h. Последният интервал е по-бърз, при 0,03 mm/1000 h. Използването само на средната стойност за целия живот би скрило тази промяна. Проучете причината и използвайте подходящо консервативен скорошен процент за планиране.
Последният интервал също се разделя на 0,04 mm радиална загуба на винт и 0,02 mm радиален растеж на цевта. Заедно те обясняват увеличението на хлабината с 0,06 mm. Това дава на екипа по поддръжката по-полезен въпрос от това кой компонент обикновено се износва първи: кой компонент допринася за тази линия?
Отхвърлете фалшива тенденция преди прогнозиране
Малко видимо намаление на хлабината не означава, че износеният метал се е върнал. Проверете позицията на измерване, температурата, чистотата, настройката на инструмента и повторяемостта на оператора. Ако промяната е в рамките на несигурността на метода, докладвайте я като неразрешена, вместо да изчислявате безкраен или отрицателен оставащ живот.
Съхранявайте тенденцията на всяка станция отделно. Ниската средна стойност по цялата дължина може да скрие повреден смесител, преход или място за изпразване. Регистрирайте пукнатини, вдлъбнатини и загуба на отлагания заедно с размерите; тези условия може да изискват действие дори когато изчислението на клирънс-растеж изглежда скромно.
6. Превърнете степента на износване в план за подмяна
Степента на износване предвижда времето до определено състояние само ако работните условия остават разумно сравними. Първо се договорете за лимит за планиране, като използвате приложимите лимити за обслужване на OEM, състоянието на частта и производителността на процеса, която линията трябва да осигури. Толерансът за нова част определя новото прилягане; той не определя автоматично максималното служебно разрешение.
Преценете часовете до лимита за планиране
Когато скоростта е изразена в mm/1000 h:
Очаквани оставащи часове = (планиране на радиално разстояние - текущо радиално разстояние) / скорошна скорост × 1000
Продължете с предполагаемия дневник по-горе. За това изчисление да предположим, че инженерният екип е избрал 0,30 mm радиален просвет като крайна точка на планиране. Текущата стойност е 0,20 mm, оставяйки 0,10 mm до тази крайна точка. При 0,03 mm/1000 h прогнозата е приблизително 3300 работни часа. Стойността от 0,30 mm е предположение за този пример, а не общ праг за замяна.
Ако скорошната скорост се удвои до 0,06 mm/1000 h, същата надбавка дава приблизително 1700 часа. Остатъчната материална помощ не е променена; очакваното време за използването му има. Нито един от двата резултата не предпазва от напукване, внезапна повреда при контакт или неприемливо качество на продукта, възникнали по-рано.
Нулирайте изчислението, когато митото се промени
Не екстраполирайте запис с чиста смола чрез превключване към запълнен материал. Маркирайте промяната и установете нова интервална тенденция. Отнасяйте се към нов източник на рециклиран материал, по-голямо натоварване на пълнителя, различно търсене на налягане или постоянни корекции на работа като причина за преглед на прогнозата.
Ако не съществуват измервания на нови условия, приложим контролиран чертеж може да помогне за оценка на текущите размери. Не може да докаже колко износване е настъпило през неизвестен период. Направете настоящата инспекция референтна за последващи сравними инспекции; не измисляйте историческа скорост само от номиналния диаметър.
Работете назад от изключването
- Идентифицирайте станцията или състоянието, което контролира намесата, включително всяко по-ранно ограничение за качество или безопасност.
- Преобразувайте очакваните работни часове в календарно време, като използвате планирания производствен график, включително спирания.
- Потвърдете чертежа, формулировката и дали е необходим ремонт или нова част.
- Получете текущо време за производство, проверка и транспорт за действителната поръчка.
- Резервирайте инсталационен капацитет и оставете буфер за прогнозна несигурност и риск при доставката.
Изберете следващата проверка преди очакваната интервенция, като нейният интервал се основава на тенденцията на износване и критичността на производството. Една бързо променяща се тенденция изисква по-ранна преоценка. Прогнозата е вход за планиране на поддръжката, а не разрешение за преминаване през предупредителни знаци.
7. Сменете винта, цевта или и двете?
Оценете прилягането като чифт, но не приемайте, че и двете части трябва да бъдат закупени заедно. Звуков цилиндър може да е подходящ за резервен винт. Износен цилиндър може да остави прекомерно свободно пространство около нов винт от първото пускане. Решението се нуждае от измерената карта на отвора, предложените размери на винта и състоянието на задържания компонент.
| Решение | Необходими са доказателства, преди да се продължи |
|---|---|
| Продължете и наблюдавайте | Одобрени размери и състояние, приемлив продукт, стабилен процес и планирана повторна оценка |
| Възстановете или сменете само винта | Ремонтируема или сменяема геометрия на винта, подходящ цилиндър и проверен резултат |
| Ремонтирайте или сменете само цевта | Подходящ задържан винт, одобрено от инженерството решение за варел и проверено подравняване |
| Обърнете се към двете части | И двете са извън приемливо състояние или комбинираната им геометрия не отговаря на изискваното прилягане |
Проверете какво възстановяване би възстановило
Преди да приемете предложение за ремонт, идентифицирайте възстановените размери, работната сплав, защитената зона и изискванията за проверка. Оценете сърцевината, правотата, пукнатините и предишните ремонти. Не приемайте, че друго приложение на наваряване прави целия винт нов.
По същия начин, разширяването на отвора на цевта чрез механична обработка не може само по себе си да възстанови първоначалната му хлабина. Всяка промяна изисква съвместима геометрия на винта и осъществим дизайн за ремонт на цевта. Потвърдете възможността за ремонт и годността за отделната част, преди да я направите предпочитания маршрут.
Сравнете полезното производство, а не само цената по фактура
Оценете разходите за продължаване до предложеното спиране: загубена годна за продажба продукция, допълнителен скрап, допълнителна енергия и всяко прекъсване на графика. Избягвайте да отчитате една и съща загуба два пъти, като например загубената стойност на продукта и пълния му приход от продажби. Използвайте базата на собствените разходи на фабриката и действителните оферти за ремонт или подмяна.
Ремонтът може да бъде привлекателен, когато сърцевината и геометрията са подходящи и възстановената спецификация отговаря на задължението. Новото производство може да бъде за предпочитане след структурна повреда, промяна на формулата или неподходящ оригинален дизайн. Запишете защо избраният маршрут трябва да разреши проблема, вместо просто да повторите предишната покупка. TheEJS ръководство за купувачаопределя чертежа и информацията за проверка, която да се включи в спецификация за замяна.
8. Удължете полезния живот, без да криете проблема
Свържете всяко превантивно действие с наблюдавания риск. Металното замърсяване изисква контрол, преди да достигне до винта, като се използват подходящи практики за разделяне и обработка на материала. Ситото за топене надолу по веригата има различна позиция и функция; не може да попречи на замърсителите първо да преминат през горните винтови секции.
За променени формули прегледайте работните сплави и геометрията на топене, преди да увеличите производственото търсене. За постоянно едностранно оценяване, проучете подравняването, опорите на цевта и състоянието на винта. За повтарящи се отлагания проверете условията на обработка на материала и процедурата за почистване на машината, вместо да третирате всяка тъмна следа като износване на размери.
Следвайте инструкциите на OEM за загряване и накисване преди завъртане. Използвайте методи за почистване, съвместими с металургията на компонентите. Когато грешки при отопление или охлаждане са повлияли на работата, коригирайте ги, преди да прецените дали заместващият материал е подходящ. Тези действия се отнасят до работната среда; те не оправдават удължаването на интервала за проверка, когато измерванията показват ускорено износване.
Направете хронологията на измерванията използваема
Дайте на всеки винт и варел отделна идентичност. Запазете базовите размери, историята на ремонтите и работната сплав, прикрепена към тази идентичност, когато части се движат между машини. След ремонт или подмяна, започнете нова референтна стойност и запазете предишния запис за сравнение. Запазете снимки с името на станцията и ориентацията, така че по-късна проверка да може да намери същата функция.
EJS доставя сертификати за материали и доклади от инспекции за своите винтови варели, както е описано вбиметална продуктова страница. Запазете доклада за проверка на размерите с протокола за инсталиране; то е по-полезно за бъдещи решения за носене, отколкото само описание на продукта.
За оценка изпратете модела на машината, контролиран чертеж, информация за смола и пълнител, часове на инсталираните части, съответните ID/OD показания, условия на инспекция, снимки на щети и производствени симптоми. Включете какво трябва да постигне линията. КонтактEJS индустрияприsales@ejsscrewbarrel.comс този пакет за измерване, така че дискусията да може да започне с действителното приспособяване и задължение.
Подгответе запитване за измерване
Опишете монтираните части и измерванията, които имате. Бутонът отваря чернова на имейл до EJS; можете да прикачите чертежи и снимки преди изпращане.
9. Често задавани въпроси
Колко дълго издържа цевта на винта на екструдера?
Експлоатационният живот зависи от формулировката, конструкцията, геометрията, натоварването и производителността, изисквана от линията. За да оцените оставащия живот, повторете съответните измервания на шнека и цевта, изчислете скорошната степен на износване и го проектирайте до одобрен планов лимит, като същевременно проверявате производствените тенденции.
Биметалният винтов варел винаги ли издържа по-дълго?
Подходящо подбрана биметална работна сплав може да се справи с абразивното или корозивно натоварване. Името на конструкцията само по себе си не установява по-дълъг живот. Съвместимостта на сплавта, геометрията, подравняването и работните условия все още имат значение; дебелината на слоя не е множител за целия живот.
Винтът или цевта първо ли се износват?
Всеки може да контролира решението за замяна. Измерете OD на полета и ID на цевта на съвпадащи станции, след това отделете радиалната загуба на винта от радиалното нарастване на цевта. Не прилагайте съотношението живот на винта към цевта на друга машина без сравними доказателства за конструкцията и експлоатацията.
При каква хлабина трябва да се сменят винт и цев?
Използвайте приложимите лимити за обслужване на OEM и одобрено от инженерите решение въз основа на състоянието на компонента, качеството на продукта и производствените показатели. Посочете дали границата е радиална или диаметрална. Единична милиметрова стойност или множител на хлабина не отговаря на всеки диаметър и приложение.
Мога ли да изчисля оставащия живот без базова линия за ново състояние?
Можете да проверите текущото състояние спрямо приложимите чертежи и лимити за обслужване. За да изчислите измерената степен на износване, използвайте текущата проверка като референтна и я повторете след известен работен интервал при сравними условия. Неизвестно първоначално състояние не може да установи надеждна историческа скорост.
Трябва ли винтът и цевта да се сменят заедно?
Не. И двата трябва да бъдат оценени, но замяната на единия може да е подходяща, когато задържаният компонент е подходящ и получената съответстваща хлабина отговаря на одобреното изискване. Ако и двете са повредени или пасването остава неприемливо, обърнете внимание и на двете.