Коефициентът на компресия на шнека за екструдиране описва намаляването на обема на канала от захранващата секция до дозиращата секция. При конвенционален винт със сравнима стъпка и геометрия на канала, дълбочината на захранващия канал, разделена на дълбочината на измервателния канал, дава полезно приближение. Изберете замяна от пълния чертеж и действителните условия на подаване, а не само от съотношението: два винта, маркирани 3:1, могат да имат различна дълбочина на канала и преходни профили.
- Изчислете дълбочината на канала от диаметъра на винта и диаметъра на корена, а не от отвора на цевта.
- Сравнете абсолютните дълбочини и дължините на зоните, преди да приемете два винта за еквивалентни.
- Опишете материала, който влиза в бункера, включително формата на повторно смилане и натоварването.
- Проучете захранването, топенето, ограничаването и износването, преди да промените съотношението.
- Валидирайте замяна със стабилни производствени измервания, а не само с настройка на оборотите.
Какво измерва степента на компресия на винта?
Конвенционалният единичен винт има захранваща секция, преходна секция и дозираща секция. Захранващият канал получава твърд материал; преходът променя геометрията на канала с развитието на топенето; дозиращата секция пренася стопилката към изхода. Коефициентът на компресия описва геометрична връзка между началото и края на този процес. Той не измерва налягането на матрицата, плътността на продукта или ефективността на двигателя.
За обикновен винт с постоянна стъпка изчислението на работилницата е:
Коефициент на компресия ≈ дълбочина на захранващия канал / дълбочина на измервателния канал
По-общата дефиниция сравнява обемите на канала спрямо еквивалентни полети. Прекият път за дълбочина се нуждае от сравнима стъпка и геометрия на канала. Ако те се променят, използвайте чертежа, за да оцените съответните обеми, вместо да третирате съотношението на дълбочината като точен обемен резултат.Обяснението на Алън Гриф за геометрията на винтаправи това разграничение и предупреждава да не се разчита на съотношението без действителните дълбочини.
L/D описва нещо различно: ефективна работна дължина, разделена на външния диаметър на винта. Работна дължина от 2700 mm и диаметър от 90 mm дават 30:1. Потвърдете къде производителят започва и завършва тази работна дължина. Удължението на задвижването принадлежи към механичния чертеж, но не трябва да се превръща в допълнителна дължина за обработка.
Следователно спецификация, която гласи „90 mm, 30:1, 3:1“, оставя значителна информация за липсваща. Той не идентифицира дълбочината на подаване, дълбочината на измерване, дължината на прехода, промените на стъпката или геометрията на смесване. Попитайте за тези размери, преди да сравните оферта за замяна с инсталирания винт. За по-широкия контролен списък за закупуване вижтеВодач на цилиндъра на екструдера EJS.
Как да изчислим съотношението на компресия от чертеж на винт
Започнете с конвенционален, едностартов дизайн, чиито канали за захранване и измерване имат сравнима геометрия на стъпката и полета. Намерете частта с постоянна дълбочина на всяка секция. Не вземайте отчитането на захранването вътре в конуса или отчитането на дозирането от миксер, релеф или повреден ръб.
За всяко местоположение изчислете радиалната дълбочина на канала:
Дълбочина на канала = (външен диаметър на полета − диаметър на корена) / 2
Разделянето на две има значение, защото и двете измервания са диаметри. Използването на разликата в диаметъра директно удвоява отчетената дълбочина, въпреки че грешката може да изчезне, когато се разделят две еднакво неправилни дълбочини. Съотношението може да изглежда правилно, докато производствените размери са грешни.
Обработен пример от 90 мм
Следните размери са предполагаем пример за изчисление, а не препоръчителен дизайн на винт или производствен тест.
| Измерение | Секция за захранване | Измервателна секция |
|---|---|---|
| Външен диаметър на полета | 90 мм | 90 мм |
| Диаметър на корена | 72 мм | 84 мм |
| Изчислена дълбочина на канала | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Приблизително съотношение на компресия | 9/3 = 3:1 | Същото изчисление на съотношението дълбочина |
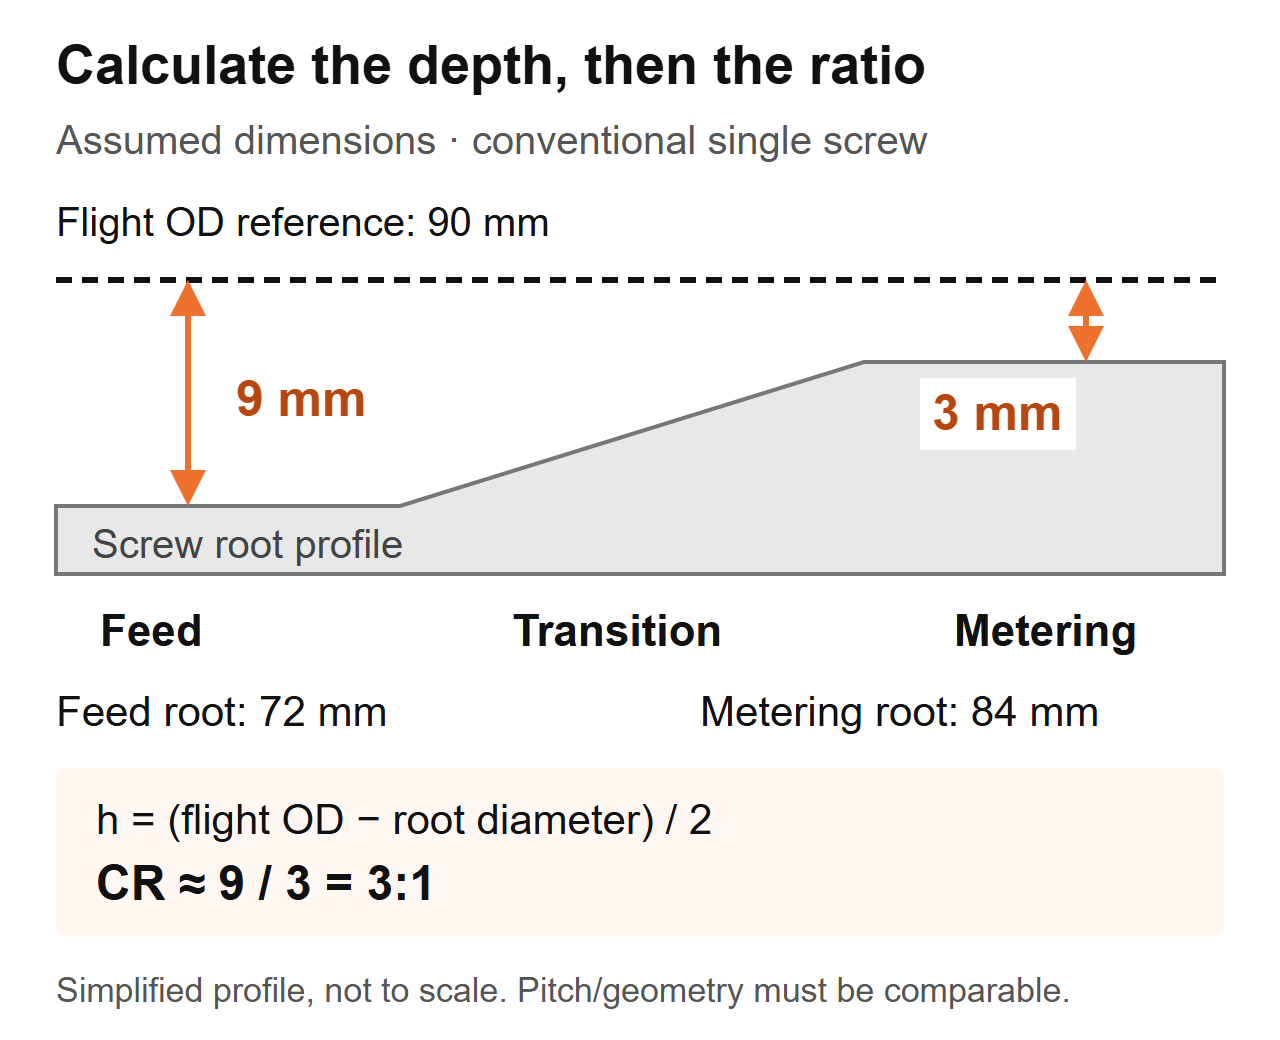 Изчислителна схема: приети размери за конвенционален винт. Профилът е опростен и не е производствен чертеж.
Ако проверявате отстранен винт, запишете заедно аксиалното местоположение, измерения диаметър на полета и диаметъра на корена. Следвайте процедурата за изолиране и безопасно отстраняване на машината, почистете компонента, без да променяте повърхностите, и използвайте подходящи калибрирани инструменти. Нека процедурата за проверка на производителя определи метода на измерване и критериите за приемане.
Не замествайте вътрешния диаметър на цевта с външния диаметър на полета. Това изчисление включва хлабината между винта и цевта. При износена част не приемайте, че измерената геометрия все още представлява оригиналния дизайн: намален диаметър на полета променя изчислението на дълбочината. Вземете оригиналния чертеж и отделно измерете износването на цевта. TheРъководство за експлоатационен живот на EJSобяснява защо съвпадащите измервания на винта и цевта имат значение.
Защо два винта 3:1 могат да работят по различен начин
Съотношението не идентифицира размера на нито един канал. В същия приет пример с 90 mm, втори винт може да има захранваща основа от 84 mm и измервателна основа от 88 mm. Дълбочините му ще бъдат 3 mm и 1 mm, така че съотношението му на дълбочини също ще бъде 3:1. Това няма да бъде копие на размерите на винта 9 mm/3 mm.
| Артикул за сравнение | Предполагаем винт A | Предполагаем винт B | Това, което купувачът може да установи |
|---|---|---|---|
| Външен диаметър на полета | 90 мм | 90 мм | Същият номинален диаметър на винта |
| Дълбочина на захранващия канал | 9 мм | 3 мм | Различна абсолютна геометрия на подаването |
| Дълбочина на измервателния канал | 3 мм | 1 мм | Различна абсолютна геометрия на измерване |
| Приблизително съотношение на дълбочината | 3:1 | 3:1 | Еднакво съотношение, а не равни винтове |
| Дължина на прехода и стъпка | Не е посочено | Не е посочено | Сравнението на ефективността остава непълно |
Този пример подкрепя само заключение за размери. Той не установява разлика в производителността, разлика в температурата на топене или кой винт трябва да движи вашата смола. Тези въпроси изискват останалата геометрия и работни условия.
Какво проверяваме, когато се цитира замяна по същата спецификация
При работата по смяната на EJS два винта имаха същия диаметър, L/D и съотношение на компресия 3:1, но единият работеше чисто, докато другият прегряваше чувствително към топлина съединение. Техните преходни участъци започваха от различни позиции и имаха различна дължина. Затова сравняваме профила на зоната, а не само числата в офертата.
На заместващ чертеж маркирайте къде завършва захранващата секция и къде започва дозирането. След това сравнете дълбочината по този интервал. Съотношението дава крайните точки; профилът показва как каналът се променя между тях. Нито едното не е заместител на другото.
Ето защо „увеличаване на компресията“ е непълна инструкция за проектиране. Увеличаването на дълбочината на подаване и намаляването на дълбочината на дозиране увеличават съотношението, но променят различни части на шнека. Посочете кое измерение се променя, какво остава непроменено и кой измерен проблем е предназначен да адресира промяната. В противен случай доставчикът и производственият екип може да обсъждат различни модификации.
Как смолата, фуражната форма и пълнителите влияят на решението
Името на полимер не е пълна спецификация на фуража. Запишете степента, добавките, формата на частиците, подготовката на влагата и консистенцията на сместа. Пелетите, шлифованите ръбове и неправилните люспи могат да носят едно и също наименование на полимер, докато се държат различно в гърлото за подаване.Дискусията на Джим Франкланд за степента на компресияразглежда захранването и топенето заедно, включително обемната плътност и триенето, вместо да третира типа смола като достатъчно правило за избор.
Първият въпрос, който задаваме при промяна на емисията
Запитване на EJS включваше 90 mm винт, 30:1 L/D и 3:1 съотношение на компресия. Линията имаше нарастващо налягане на матрицата и непостоянна дебелина на стената и първоначалното искане беше да се копира предполагаемо износен винт. Попитахме какво влиза в бункера сега в сравнение с първоначалната производствена настройка. Заводът беше започнал да смесва собствените си ръбове в фуража. Тази промяна принадлежеше към спецификацията за замяна, преди да бъде приет непроменен чертеж.
За вашата собствена линия събирайте представителни проби от храни, вместо да описвате всичко като „рециклирана пластмаса“. Измерете обемната плътност в насипно състояние, като използвате определен контейнер, метод на пълнене и процедура за претегляне. Запишете дали материалът е бил свободно излят или уплътнен; не сравнявайте два резултата, получени с различни методи. Включете снимки с мащаб и отбележете метода на смесване.
| Състояние на фуража | Информация за събиране | Дизайн въпрос за разрешаване |
|---|---|---|
| Virgin пелети | Степен, форма на пелета, подготовка и текущи стабилни настройки | Установената геометрия все още ли е подходяща за това задължение? |
| Смес от пелети/повторно смилане | Съотношение на смесване, разпространение на размера на частиците, консистенция на обемна плътност | Подаването остава ли постоянно по време на цикъл? |
| Фолио с люспи или ръбове | Форма, метод на хранене, свързващи наблюдения и насипна плътност | Може ли материалът да влезе и да запълни надеждно захранващата секция? |
| Прах или суха смес | Формулировка, поведение на потока и подробности за захранващата система | Подредбата за подаване подходяща ли е за този материал? |
| Пълнено съединение | Тип и пропорция на пълнителя, подготовка и история на износване | Какви са изискванията за топене, топлина и износване заедно? |
Не четете тази таблица, тъй като „по-ниската насипна плътност винаги изисква по-високо съотношение“. Промяната на геометрията не може автоматично да коригира мост, сегрегация или непоследователно захранващо устройство. Нито трябва да се избира устойчивост на износване от съотношението на компресия. Преглед наРъководство за материалите на винтовата цев EJSотделно при промяна на формулировката.
Твърде високо или твърде ниско? Диагностицирайте процеса, преди да смените винта
Покачването на налягането, неразтопените частици и повишаването на температурата на стопилката са причини за изследване. Те не са измервания на степента на компресия. Полезната диагностична последователност е да се установи дали смущението започва от подаване, топене, ограничение надолу по веригата или износена механична геометрия.
Първо сравнете със стабилно историческо изпълнение, използвайки същия материал и продукт. Поддържайте матрицата, разположението на екрана и местата за измерване последователни. Запишете заедно действителната производителност, скоростта на шнека, температурата на стопилката, налягането, натоварването на задвижването и видимите дефекти. Настройките на температурата на варела сами по себе си не определят температурата на стопилката.
| Наблюдение | Проверки преди промяна на геометрията | Доказателства, които да бъдат включени в искането |
|---|---|---|
| Налягането и мощността варират | Снабдяване с бункер, мостове, консистенция на хранилката, промени в сместа и ограничаване | Подравнени по време записи на скорост, налягане и мощност |
| Появяват се неразтопени частици | Скорост на подаване, условия на топене, промени в смолата, работна скорост и профил на винта | Мостри или снимки, свързани със записана работна точка |
| Температурата на топене е прекомерна | Действително отчитане на стопилката, скорост, ограничение, охлаждане и състояние на миксера | Метод на измерване, местоположение и показания при стабилна работа |
| Изходът пада при непроменени обороти | Действително захранване, състояние на смолата, матрица/сита и съответстващо износване на винт/цев | Мощност на обороти в минута плюс записи за поддръжка и измерване |
| Черните петна или обезцветяването се увеличават | Материална история, застояли зони, условия на пребиваване и почистване | Модел на дефект и когато се появи в движение |
Защо по-високото съотношение не е автоматично подобрение
Lin Jin и Mark A. Spalding съобщават за контролирано LLDPE проучване, използващо 2,5-инчов екструдер и пет степени на компресия, от 2,0 до 3,6. Дълбочината на измерване остана 0,125 инча, докато дълбочината на подаване се промени. При 110 до 150 оборота в минута винтовете с по-високо съотношение произвеждат температури на стопяване с около 5 до 10°C по-високи от конструкциите с по-ниско съотношение. Това са резултати за това оборудване, смола и експеримент, а не температурна прогноза за замяна на EJS. Вижте на авторитепроучване на ефективността на степента на компресия.
Отделнопример за отстраняване на неизправности от Марк А. Спалдингописва 6-инчов, двустепенен ABS екструзионен винт със съотношение на първи етап от 3,1. Неразтопен материал пречи на спираловиден бент; предложената замяна намали това съотношение до 2,5. Това беше специфичен отговор на дизайна на проблем с топенето, а не универсална ABS препоръка.
Използвайте тези примери, за да формулирате инженерния въпрос: може ли винтът да разтопи твърдите частици, които получава в необходимата работна точка? Не превръщайте нито един от двата примера в обща диаграма на смола към съотношение или в предполагаем резултат от ефективността на EJS.
Когато едно число за коефициент на компресия не е достатъчно
Простото сравнение на дълбочина на подаване/дълбочина на измерване принадлежи към определена геометрия на шнека. Преди да го използвате, идентифицирайте типа на винта и устройството за подаване. Съотношение, отчетено за един дизайн, може да не означава същото за друг.
Бариерен винт разделя материала на твърди и стопени канали. Неговото описание се нуждае от подреждането на канала и геометрията на бариерата, а не само от две конвенционални измервания на корена. Вентилираният двустепенен винт има повече от един етап на обработка; попитайте кой етап описва цитираното съотношение на компресия. Вентилационният участък и помпената секция надолу по веригата трябва да бъдат оценени като част от този пълен проект.Дискусията на Griff относно дизайна на винтаобхваща бариерни канали, двустепенни винтове и отчетливото поведение при подаване на набраздени варели.
По същия начин разграничете храненето при наводнение от контролираното или гладното хранене. Запишете режима на хранене в спецификацията. В противен случай доставчикът може да оцени пълен захранващ канал, докато инсталираният процес доставя контролиран масов поток. Това е гранично условие за изясняване, а не причина за прилагане на различно универсално съотношение.
Двушнековите екструдери също се нуждаят от собствена геометрия и описание на процеса. Не прилагайте конвенционалния пряк път за дълбочина с един винт към взаимосвързана двойка и приемете, че улавя пълното поведение на компресия. Осигурете разположението на винта, режима на въртене, елемента или профила на полета и чертежа на производителя.
Използвайте тези въпроси, когато спецификацията е неясна:
- Това конвенционален, бариерен, двустепенен или двушнеков дизайн ли е?
- Цитираното съотношение изчислено ли е от дълбочини или обеми на канала?
- Кои места за захранване и измерване определят изчислението?
- Променя ли се височината или подреждането на каналите между тези местоположения?
- Съвпада ли инсталираната захранваща система с проектното допускане?
Спецификацията трябва да отговори на тези въпроси, без да изисква машинистът да гадае. Ако не може, получете пълния профил, преди да разрешите копие. „3:1“ е полезно, след като са известни неговата дефиниция и приложение.
Трябва ли да копирате съществуващия винт или да го преработите?
Непроменената подмяна е разумна отправна точка, когато инсталираната геометрия осигури задоволително качество и производителност, натоварването е непроменено и измереното износване обяснява влошаването. Става по-слаб избор, когато първоначалният проблем е съществувал преди износването, формулировката е променена или процесът сега работи извън предишния си работен диапазон.
Отделете две решения в офертата: възстановяване на оригиналните размери и промяна на дизайна на обработка. Износен винт може да изисква подмяна, без да е необходимо различно съотношение на компресия. Обратно, здравият винт може вече да не отговаря на фуража, въведен в инсталацията.

Дефинирайте промяната, преди да сравните предложенията
Дайте на доставчика писмено изложение на проблема: например нестабилност на налягането след промяна на формата на захранване, вместо „нуждаете се от по-добър винт“. Включете чертежа на базовата линия и оперативните записи. Поискайте предложения дизайн, за да идентифицирате променени дълбочини, дължини на зони, стъпка и всякакви характеристики на смесване.
Съхранявайте прегледа на механичното прилягане отделно. Потвърдете работната дължина, връзката от края на задвижването, монтажните интерфейси и устройството за разтоварване спрямо инсталирания модул. По-голямата работна дължина може да изисква промяна на нивото на машината; това не е обикновено предположение за заместване. По-високо L/D обозначение в оферта трябва да предизвика проверка на размерите, а не очакване за увеличен капацитет.
След това съгласувайте условията за сравнение и критериите за приемане. Определете материала, продукта, работните точки, проверките на качеството и производствените измервания преди изпитанието. Ако няколко конструктивни характеристики се променят заедно, изпитанието оценява пълната подмяна; не може да установи, че само степента на компресия е причинила резултата.
TheПродуктова страница с варел на шнеков екструдер EJSе подходящата отправна точка за запитване за замяна. Предоставете действителното приложение и чертеж, така че дискусията да засяга инсталираната машина, а не обща гама полимери.
Какво да изпратите EJS и как да потвърдите замяната
Едно полезно запитване позволява на фабриката да свърже изискването за обработка с чертеж, който може да се изработи. Изпратете оригиналната спецификация, дори ако смятате, че е грешна, след което идентифицирайте какво се е променило. Поддържайте номерата на ревизиите видими, така че стар чертеж да не се превърне безшумно в производствена инструкция.
Включете следната информация:
- Производител на машината, модел, тип винт и справки за инсталиран компонент.
- Диаметър на полета, работна дължина, размери на задвижващия край и чертежи на цев/интерфейс.
- Дълбочини на подаване и дозиране, граници на зони, профил на стъпката и функции за смесване.
- Степен на смола, добавки, зареждане на пълнител, форма на захранване и процедура за приготвяне.
- Разположение на захранващото устройство, нормални обороти в минута, мощност, показания за температура на топене и налягане.
- Проби от дефекти, история на поддръжката и налични съответстващи измервания на винт/цев.
- Изискваното качество на продукта и условията на работа за приемане.
Сравнете стабилно производство, а не само успешно стартиране
След монтажа следвайте инструкциите за безопасно пускане в експлоатация на доставчика на машината. Потвърдете одобрения материал и настройка, оставете процеса да се стабилизира и събирайте показания през определен интервал. Запишете производителността чрез съгласуван метод на претегляне, вместо да я оценявате от скоростта на винта.
За сравнение, изчислете специфичната мощност като измерената маса на мощността, разделена на rpm. Дръжте изходните единици видими, като kg/h на rpm. Сравнете тази стойност само заедно с качеството, действителната температура на стопилката, налягането и натоварването на задвижването. По-високият брой не установява подобрение, ако продуктът е извън спецификацията или процесът стане нестабилен.
| Протокол от процеса | Записвайте последователно | Защо е полезно |
|---|---|---|
| Храна | Степен, партида, смес и подготовка | Идентифицира промени, които не са свързани с геометрията |
| Работна точка | Скорост, настройка на температурата и режим на подаване | Прави сравнението възпроизводимо |
| производство | Времево масово производство и приемлив продукт | Разделя общото производство от полезното производство |
| Състояние на процеса | Действителна температура на стопилката, налягане и натоварване на задвижването | Разкрива компромиси, скрити само от изхода |
| качество | Договорени размери, външен вид и проверка на дефектите | Определя дали замяната отговаря на задължението |
Повторете сравнението при смяна на работни точки и запазете същите места за измерване. Ако проблемът остане, изпратете записите обратно с ревизията на чертежа и примерните идентификатори. КонтактEJS индустрияс този пакет, вместо да поискате промяна на съотношението на компресия без определена причина.
Обсъдете вашия винт за смяна
Опишете инсталирания винт, действителното подаване и проблем с обработката. Бутонът отваря чернова на имейл до EJS; можете да прикачите чертежи и снимки преди изпращане.
Често задавани въпроси
Какво е съотношението на компресия на екструзионния винт?
Това е съотношението на обема на канала на захранващата секция към обема на канала на измервателната секция при еквивалентни полети. За конвенционален винт със сравнима стъпка и геометрия на канала, дълбочината на подаване, разделена на дълбочината на дозиране, осигурява полезно приближение. Това е геометрично съотношение, а не съотношение на налягането или гаранция за производителност.
Как да изчисля коефициента на компресия от диаметрите на корена?
Изчислете дълбочината на всеки радиален канал като външен диаметър на полета минус диаметър на корена, разделено на две. След това разделете дълбочината на подаване на дълбочината на измерване. Използвайте идентифицирани места за захранване и измерване, последователни единици и подходящи диаметри на полета. Не използвайте диаметър на отвора на цевта или приемайте, че износен винт все още отговаря на първоначалния си чертеж.
Подходящ ли е винт 3:1 за всяка смола?
Не. Едно и също съотношение може да опише различни абсолютни дълбочини на канала и преходни профили. Пригодността зависи и от конкретния клас, формата на фуража, добавките, организацията на хранене и работните условия. Започнете с пълната геометрия и дефинирано производствено изискване, вместо да третирате съотношението като универсална препоръка за смола.
Увеличаването на съотношението на компресия увеличава ли производителността?
Не е задължително. Промяната на дълбочината на подаване и промяната на дълбочината на дозиране засягат различни части на шнека, дори ако и двете увеличават съотношението. Условията на захранване, топене и надолу по веригата трябва да се разглеждат заедно. Сравнете стабилната измерена производителност с качеството на продукта, действителната температура на топене, налягането и натоварването на задвижването, преди да прецените за подмяна.
Могат ли износените винтове да причинят проблеми, без да променят съотношението на чертежа?
да Чертежът описва планираната геометрия, а не настоящото състояние. Измерете винта и цевта на съответните позиции и сравнете с одобрените оригинални размери. Етикетът за коефициент на компресия не описва работната хлабина и копирането на този етикет не разрешава проблем с неизмереното износване.
Мога ли да използвам същото изчисление за двойни винтове или прегради?
Не приемайте, че се прилага конвенционалния пряк път за едноканална дълбочина. Първо определете разположението на канала, типа на винта и местата за изчисление. Бариерните канали, стъпаловидни винтове и зацепващи се двойни винтове изискват по-пълно описание на геометрията. Попитайте проектанта кои обеми или дълбочини определят цитираното съотношение, преди да го използвате в спецификация за замяна.