Броят на зъбите и диаметърът на вала могат да стеснят търсенето. Те не могат да определят вътрешния отвор на резервен елемент, неговото работно прилягане, аксиалното му положение или отношението му към сдвоения вал.
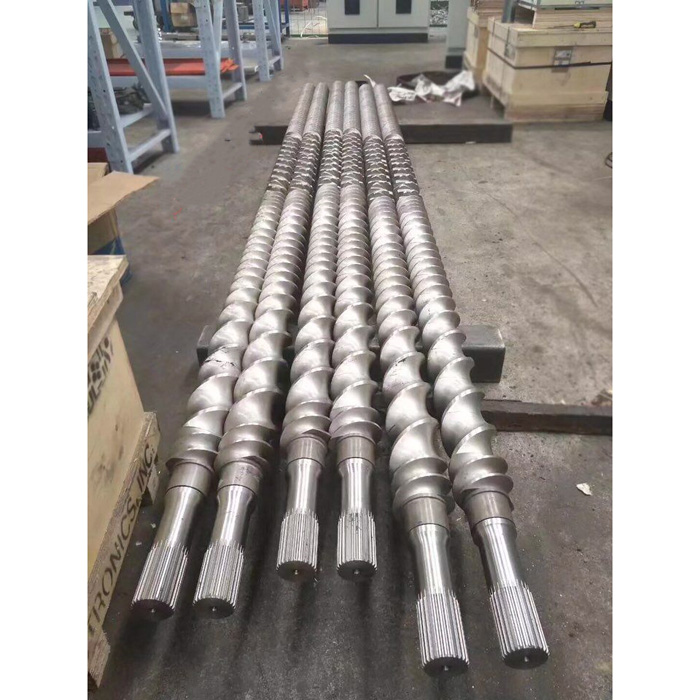
Понастоящем EJS изброява елементи за транспортиране, смесване, месене, преходни, профилни, Schubkanten, удължаващи, Igel, Camelback и блистер винтови елементи. Това разнообразие описва какво прави даден елемент от страната на процеса. Отворът е това, което прави елемента принадлежащ към определена система от валове. EJS моли купувачите да изпратят чертежи или мостри за оферти за винтови елементи, тъй като подобни външни форми могат да скрият различни вътрешни връзки.
Това ръководство затваря често срещаната празнина между поддръжката и закупуването. Екипът по поддръжката вижда шахта и купчина елементи. Доставчикът се нуждае от контролирана дефиниция на всяка повърхност, която локализира елемента или предава натоварването. Това не е същото ниво на информация.
Започнете с разделяне на четири интерфейса
Думатасплайнчесто се използва за няколко функции в едно изречение. Разделете сглобката, преди да вземете размери. Това предотвратява правилното измерване да бъде присвоено на грешна връзка.
| Интерфейс | Какво свързва | Какво трябва да се контролира | Често срещана грешка в записа |
|---|---|---|---|
| Съединител на скоростната кутия | Изход на скоростната кутия към винтов вал | Тип на връзката, свързваща дължина, аксиално задържане, ориентация и подробности за края на вала | Наричайки го сплайн на елемента и изпращайки само снимка от края на устройството |
| Външен профил на вала | Завинтете вал към модулни елементи | Геометрия на профила по протежение на стека от използваеми елементи, преходи, релефи и състояние по аксиална позиция | Ако приемем, че едно отчитане близо до края представлява пълния вал |
| Вътрешен отвор на елемента | Всеки елемент към вала | Профил на свързване, ширина на елемента, състояние на отвора, въвеждане и монтирана ориентация | Измерване на външния полет, но пропускане на отвора |
| Аксиална ретенция | Елементът се подрежда до рамото, върха или ключалката | Данни за стека, използваем ангажимент, краен хардуер и инсталирана дължина на стека | Третиране на правилен сплайн като доказателство, че целият стек ще се събере |
Съединителят може да използва различна геометрия от групата елементи. Валът може също да включва шлицове, рамена, резби, релефи или други преходи, които не са част от шлица. Маркирайте всяка характеристика на една надлъжна скица, преди да направите измервателния лист.
Защо диаметърът и броят на зъбите не идентифицират шлица
Два вала могат да имат еднакъв брой зъби и подобен измерен външен диаметър, докато се различават по форма на зъбите, ъгъл на натиск, стъпка или модул, клас на прилягане, дебелина на зъбите, форма на корена, метод на центриране, модификация на оловото или собствена геометрия. Износването може да накара два първоначално различни профила да изглеждат по-близо, отколкото са.
| Предоставена информация | Полезно за | Все още не може да се докаже |
|---|---|---|
| Производител и модел на машината | Намиране на вероятно семейство машини и комплект документи | Инсталираната ревизия, модификация на вала или предишна модернизация |
| Броене на зъбите | Елиминиране на профили с различен брой | Форма на зъбите, стъпка, напасване, центриране или размер |
| Диаметър на дебеломер | Груб първи екран и проверка на мащаба | Номинален голям диаметър, геометрия на корена или функционално прилягане |
| Снимка в близък план | Показване на броя на зъбите, видими повреди, маркировки за ориентация и достъп | Стандартно обозначение, допуски, дебелина на зъбите или контактен модел |
| Един свободен елемент | Показване на форма на вътрешен профил и външен елемент | Дали отворът е износен, къде е стоял или представлява всеки елемент |
| "DIN 5480" без пълния чертеж | Посочване на възможно стандартно семейство | Изискванията за размер, годност, толеранс, модификация и проверка за тази част |
Публикуваните OEM примери показват защо няма универсален двувинтов шпон. Coperion документира еволютен шлиц с маркировки за ориентация на една ZSK система и отбелязва различен брой зъби за ZSK 18. Leistritz описва както DIN 5480 еволвентни шлици, така и асиметричен шлиц, използвани в собственото му разработване на продукта. Тези примери са доказателство за специфичен за машината дизайн, а не правило за декодиране на неизвестен вал.
Ако чертежът назовава стандарт, копирайте точно цялата надпис. Не го съкращавайте до стандартния номер. Ако не е посочен стандарт, запишете характеристиката като неизвестен профил, докато квалифицирана инспекция не установи геометрията.
Класирайте доказателствата преди обратно инженерство
Купувачите често изпращат всичко, което имат, без да казват кой артикул е авторитетен. Това създава скрити конфликти. Подредете доказателствата и отбележете защо се използва източник с по-нисък ранг.
| Ранг | Доказателство | Какво може да установи | Контролен въпрос |
|---|---|---|---|
| 1 | Одобрен чертеж на машина или част за инсталираната версия | Номинална геометрия, допуски, система от нулеви точки, бележки за материала и изисквания за проверка | Съвпада ли серийният номер или записът на модификация с тази ревизия на чертежа? |
| 2 | Документирана, неизползвана резервна, за която е известно, че пасва на същата машина | Физическа справка както за отвора, така и за съседните елементи за локализиране | Могат ли да се проследят неговият партиден номер и произход? |
| 3 | Съответстваща проба на вал и елемент със записана позиция на монтаж | Действителна връзка на чифтосване, модел на щети и наличен годеж | Премахнати ли са от една и съща станция и държани като чифт? |
| 4 | Използвана част без контролиран чертеж | Съществуваща геометрия след износване, ремонт, корозия и експлоатационна деформация | Кои повърхности все още е вероятно да бъдат неизносени референции? |
| 5 | Снимки и ръчни измервания | Оформление, идентификация на характеристиките, приблизителен мащаб и видимо състояние | Показани ли са мащабът, посоката на изглед и методът на измерване? |
| 6 | Машинен код, списък на продавача или устно описание | Повод за търсене | Какви физически доказателства или рисунки го потвърждават? |
Източник с по-нисък ранг не е безполезен. Просто носи повече несигурност. Например, износен елемент може да бъде единствената налична проба. Правилният отговор е да се документира износването, да се сравнят повече от една аксиална позиция, да се инспектира свързващият вал и да се договори как ще бъде реконструиран номиналният профил. Грешният отговор е да се копират най-големите и най-малките показания в чертеж на нова част, без да се обяснява какво означават.

Фиксирайте координатната система, преди да запишете измерение
Записите с двоен винт се провалят, когато един човек гледа от скоростната кутия, а друг гледа от края на разтоварването. След това „ляв вал“ и „по часовниковата стрелка“ описват различни части или посоки. Поставете изявление за координати в горната част на всеки чертеж, лист със снимки и доклад от инспекция.
Изявление за минимална координата
Посока на изгледа Посока на подаване Вал A / Вал B Аксиална база Ъглова нулаПримерна структура: "Погледнато от скоростната кутия към изхода. Вал A е отляво на наблюдателя. Аксиалната нула е рамото на елемента от страната на скоростната кутия. Ъгловата нула е щампованата референтна маркировка, показана на снимка P-03." Използвайте съществуващата система за именуване на производителя на машината, когато има такава.
Ъгловата позиция може да има значение дори когато отделни елементи ще се плъзгат върху вала. Комплектът сдвоени винтове все още трябва да запази предвидената връзка между вал A и вал B, а някои системи използват маркировки за контрол на резбата или позицията на съединителя. Публикуваният пример на Coperion използва знаци за нулева позиция в двата края на вала. Това е специфичен за OEM пример, но той илюстрира стойността на записването на съществуващи маркировки преди премахването.
Снимайте всеки край на ствола направо, след това добавете наклонен изглед, който показва рамото и първия пълен зъб. Включете скала, етикет на частта и стрелка за декларираната посока на гледане. Не отразявайте, не завъртайте и не коригирайте автоматично изображенията, след като сте ги етикетирали.
Създайте запис, който описва функционалния профил
Пълният запис разделя идентификационните размери от размерите за приемане. Калиперите могат да поддържат идентификация, но е необходим квалифициран метрологичен метод за установяване на профил на зъбите, напасване или толеранс. Чертежът трябва да посочва метода или измервателния уред, използван за всяка характеристика на приемане.
| Поле | Защо има значение | Как да го запишете безопасно |
|---|---|---|
| Профил или стандартно обозначение | Дефинира фамилията на геометрията и базата за проверка | Копирайте пълния поясняващ чертеж, включително данни за размера и прилягането; пишете "неизвестно", когато не е документирано |
| Брой на зъбите или лобовете | Осигурява основна проверка на самоличността | Пребройте пълните повтарящи се елементи и прикачете етикетирана снимка в краен изглед |
| Основна и второстепенна геометрия | Намира върховете и корените на свързващите профили | Посочете дали всяка стойност принадлежи на външния вал или вътрешния отвор и назовете метода на измерване |
| Дебелина на зъбите или дефиниция на пространството | Контролира работните отношения между фланговете | Използвайте посоченото на чертежа измерване или габарит; не замествайте несвързано показание на дебеломер |
| Форма на профила и метод на центриране | Определя кои повърхности локализират и предават натоварването | Вземете от контролирания чертеж или квалифициран преглед на профила |
| Използваема ангажиментна дължина | Показва колко профил на вала действително се споделя с отвора на елемента | Измерете между функционалното начало и край, с изключение на фаски, релефи и повредени входни зони |
| Вход, фаска и релеф | Влияе върху сглобяването и предотвратява нефункционалните повърхности да бъдат третирани като зацепване | Оразмерете всеки преход отделно от работния профил |
| Раменна и аксиална позиция | Поставя стека с елементи спрямо машината | Позоваване на една декларирана аксиална база и запазване на реда на стека |
| Функции за задържане | Управлява аксиалното затягане или заключване на стека | Запишете резба, ключ, гайка, втулка или друг хардуер от собствен чертеж |
| Материал и термична обработка | Влияе на здравината, реакцията на износване и решенията за ремонт | Използвайте проследима документация или тестване; не идентифицирайте степента по цвят или външен вид |
| Състояние по позиция | Разделя номиналната геометрия от локалната повреда в услугата | Карта на показанията към аксиална станция, ъглово местоположение, идентичност на вала и номер на снимка |
Запишете необработените показания, както и крайното резюме. Ако елементът се проверява в няколко ъглови позиции, запазете всяка позиция и посоката на измерване. Средната стойност може да скрие ексцентрично, пробито или едностранно контактно състояние, което обяснява повредата.
Третирайте износената проба като доказателство, а не като основен размер
Използван сплайн разказва история за услугата. Полираните хълбоци показват контакт. Червеникави или тъмни остатъци могат да сочат за раздразване или корозия. Навитите ръбове и изместеният материал могат да направят зъба по-голям в една точка, въпреки че работната страна е загубила материал. Кракнатият корен променя изцяло решението за замяна.
| Наблюдавано състояние | Какво да запазим | Какво да проверя след това |
|---|---|---|
| Ярък лак от едната страна | Ъглово местоположение, идентичност на вала и позиция на елемента | Ориентация на сдвоени валове, разпределение на контакта и състояние на отвора |
| Изместен метален или валцуван входен ръб | Намерени снимки преди обличане или почистване | Повреда при въвеждане, история на сглобяване и неизносен профил зад повредената зона |
| Отломки от раздразнение или петна от корозия | Цветни снимки и местоположение на остатъците | Относително движение, годно състояние, замърсяване и излагане на влага |
| Местно износване на отвора в един елемент | Код на елемента, ширина, позиция на процеса и съседни елементи | Състояние на вала при същата аксиална станция |
| Многократно износване през няколко отвора | Карта на стека и измервания за всеки елемент | Схема на износване по целия вал, състояние на натоварване, подравняване и затягане |
| Индикация за корен или видима пукнатина | Местоположение, дължина, ориентация и доклад от неразрушителен тест, ако има такъв | Инженерно разпореждане преди повторна употреба, ремонт или по-нататъшно натоварване |
Почиствайте само след записване на установеното състояние. Използвайте одобрения метод за почистване, така че процесът да не заобли ръб, да премахне доказателства или да създаде нови драскотини. След това проверете външния вал и отвора на вътрешния елемент на една и съща аксиална станция. Измерването на едната страна на връзката може да диагностицира погрешно източника на разхлабване.
Когато пробата е единственото налично доказателство, изпратете повече от един елемент, ако е възможно: един от докладваната проблемна позиция и един от позиция, за която се смята, че е по-малко износена. Посочете защо е избрана всяка проба. След това доставчикът може да сравни състоянието, вместо да третира всяка характеристика в най-лошата част като номинална.
Част, която се плъзга, не е автоматично годна за въртящ момент
Монтирането отговаря на един въпрос: могат ли свързващите части да достигнат предвидената си позиция при определеното условие? Капацитетът на въртящия момент отговаря на различен въпрос. Leistritz идентифицира напречното сечение на вала, металургията на вала, геометрията на шлиците и закаляването на вала като фактори при предаването на мощността. Публикуваната история на Coperion също третира връзката вал-елемент като централна за прехвърляемия въртящ момент.
Ето защо успешен пробен слайд не може да потвърди редизайн, подмяна на материал или ремонтиран вал. Не установява страничен контакт при натоварване, якост на умора, състояние на топлинна обработка, напрежение на корена, аксиално затягане или капацитет на съединителя на скоростната кутия. Заменящият чертеж и инженерният преглед трябва да контролират тези елементи.
| Проверете | Въпрос, на който отговаря | Въпрос, на който не отговаря |
|---|---|---|
| Ръчен монтаж върху чист вал | Може ли елементът да премине предвидения профил и да достигне позиция? | Ще носи ли интерфейсът работен въртящ момент? |
| Функционален габарит | Контролираната функция отговаря ли на изискването за габарит? | Подходящ ли е материалът на вала или топлинната обработка? |
| Проверка на профила | Съвпада ли измерената геометрия с чертежа? | Приемливи ли са пукнатини, повреди под повърхността или експлоатационни натоварвания? |
| Доказателство за материал и твърдост | Тестваният артикул отговаря ли на определени свойства на материала на тестваното място? | Дали целият вал няма проблеми с геометрията или умората? |
| Инженерен преглед на въртящия момент | Пълният път на натоварване приемлив ли е за документирания режим? | Ще осигури ли производствената страна желаното качество на продукта? |
Не искайте от резервен доставчик да потвърди универсално ограничение на въртящия момент от снимки. Осигурете задълженията на машината, изискванията за оригиналния чертеж и обхвата на всяка промяна. Ако искането е само за възпроизвеждане на съществуващ елемент, кажете го ясно и идентифицирайте чертежа на контролирания интерфейс.

Затворете дефиницията преди производството
Целта на проверката е да превърне несигурните доказателства в съгласувана производствена база. Това трябва да се случи, преди да бъде ангажиран суровият материал или да се очаква завършен елемент да реши неразрешен въпрос на интерфейса.
- Съгласуване на идентичността.Съвпадение на производителя на машината, модела, серийния номер, идентичността на скоростната кутия, номера на частта на вала, номера на частта на елемента и историята на модификациите.
- Изберете контролните доказателства.Наименувайте ревизията на чертежа, одобрения резервен или доклад за обратен инженеринг, който ще управлява производството.
- Разрешавайте конфликти.Избройте всяка разлика между чертежа, образеца и показанията на полето. Не избирайте мълчаливо най-лесната стойност за производство.
- Съгласете датата и ориентацията.Потвърдете вал A и вал B, посока на изглед, аксиална нула, ъглова нула и посока на монтаж.
- Съгласен преглед.Идентифицирайте кои характеристики се нуждаят от отчет за размерите, измерване на профила, функционален габарит или материални доказателства.
- Проверете първия произведен интерфейс.Използвайте договорения чертеж и план за проверка. Когато се изисква сглобяване на физическо изпитване, определете чистото състояние, референтния показател за чифтосване и метода на приемане преди опита.
- Замразете одобрената редакция.Върнете окончателния чертеж и запис от инспекция във файла за поддръжка, така че следващата поръчка да не започне отново от неидентифицирана износена мостра.
Ток на EJSперсонализирано ръководство за производство на два винтаправи същото разграничение за по-големи резервни части: използвана проба може да показва оформление и интерфейси, но износените повърхности не трябва автоматично да се превръщат в новата номинална геометрия. Theводач на двойни винтови елементислед това може да се използва за запис на функцията и последователността на външния елемент, след като интерфейсът на отвора бъде контролиран.
Създайте RFQ пакет, по който производителят може да действа
Най-краткият полезен RFQ не е този с най-малко файлове. Той е този, който разделя потвърдените факти, измереното състояние и откритите въпроси. Използвайте един индекс, така че чертежът, пробата и снимките да не могат да се смесват с друга машина.
| Раздел RFQ | Задължително съдържание | Статус за деклариране |
|---|---|---|
| Идентичност на машината | Производител, модел, сериен номер, идентичност на скоростната кутия и инсталирана модификация | Потвърдено от табелка или документ / само докладвано |
| Обхват на замяна | Вал, отвор на елемента, специфични елементи, цял куп, съединител или само проверка | Задължително / незадължително / в процес на преглед |
| Пакет за рисуване | Номера на части, ревизии, единици, еталонни точки, шлицови обозначения и подробности за задържане | Контролен / само референтен / остарял |
| Примерен индекс | ID на пробата, вал A или B, аксиална позиция, дата на отстраняване и състояние | Неизползван / използван / носен / ремонтиран / произходът е неизвестен |
| Снимков индекс | Крайни изгледи, изгледи на профили, близки планове на повреди, мащаби, стрелки за изгледи и етикети на части | Както е установено / след почистване / след ремонт |
| Протокол от измерване | Необработени показания, местоположения, методи, инструменти или измервателни уреди и условия на околната среда, когато е приложимо | Само идентификация / измерване за приемане |
| Материален запис | Определен клас, топлинна обработка, твърдост или протоколи от изпитване, когато се изисква | Документирано / тествано / неизвестно |
| Контекст на процеса | Обработен материал, режим на работа, наблюдаван симптом и позиция на повреда | Нормално дежурство / променено дежурство / разследване на повреда |
| Отворени въпроси | Всеки неразрешен конфликт или липсваща стойност за приемане | Трябва да се затвори преди оферта / преди производство / преди изпращане |
За оферта за резервен елемент включете също функция на елемента, външен диаметър, ширина, стъпка или ъгъл на диска, ръчност, изискване за материал или обработка, количество и инсталирана последователност. Ток на EJSстр. винтов елементизброява семействата елементи, които доставя, и моли клиентите да предоставят чертежи или мостри.
Изпратете на EJS вашето доказателство за вал и елемент
Опишете обхвата на замяната по-долу, след което прикачете контролираните чертежи, примерния индекс, етикетираните снимки и отчета за измерване на страницата за запитване на EJS. Маркирайте всяка стойност, която идва от износена мостра.
Често задавани въпроси
Броят на зъбите и диаметърът на вала достатъчни ли са за поръчка на винтов елемент?
Не. Те са полезни идентификационни улики, но не определят формата на зъба, стъпката или модула, напасването, метода на центриране, дебелината на зъба, дължината на зацепване, аксиалното местоположение или ориентацията. Доставете контролирания чертеж или организирайте квалифицирано измерване на вала и съответния отвор.
Мога ли да идентифицирам шпонка DIN 5480 от снимка?
Не. Една снимка може да показва вероятна еволвентна форма и брой зъби, но не може да установи пълното стандартно обозначение, размер, прилягане, толеранс или модификация. Копирайте пълното обозначение от чертежа или проверете профила с договорен метод за проверка.
Трябва ли валът и отворът на елемента да се измерват заедно?
да Те образуват една работеща връзка. Проверете външния вал и вътрешния отвор в една и съща аксиална позиция, като същевременно поддържате вал A или B, посоката на гледане, кода на елемента и монтажната станция прикрепени към всяко отчитане.
Може ли износен елемент да се използва за определяне на нов шлицов отвор?
Може да поддържа обратно инженерство, но не трябва да се третира автоматично като главен размер. Запишете полирането, фретинга, изместения метал, корозията и локалното износване, сравнете свързващия вал и по-малко износените еталони и съгласувайте как ще бъде реконструирана номиналната геометрия.
Какво означава дължината на зацепване на шлица?
Това е аксиалната дължина, върху която действително се зацепват функционалните свързващи профили. Изключете фаски, входове, релефи, повредени входни ръбове и други неработещи преходи, освен ако контролният чертеж не ги дефинира по различен начин.
Защо нулевата позиция или маркировката за ориентация имат значение?
Той дава на екипите за проверка и монтаж една ъглова справка. Това помага да се запази връзката между сдвоените валове, позициите на елементите и детайлите на съединителя. Запишете маркировката от декларирана посока на гледане и следвайте инструкциите за сглобяване на производителя на машината.
Какво трябва да изпратя на EJS за оферта за двувинтов шпон?
Изпратете идентичност на машината и скоростната кутия, обхват на подмяната, контролирани чертежи и ревизии, ориентация на вала A/B, последователност на елементите, етикетирани мостри, необработен доклад за измерване, индекс на снимки, изисквания за материали и всеки неразрешен конфликт. Маркирайте ясно кои размери идват от износени части.
OEM примерите в тази статия обясняват защо сплайн системите са специфични за машината. Те не са продуктови спецификации на EJS и не трябва да се прилагат към друг екструдер без неговата контролна документация.